Чертеж, на котором написано только «сталь закаленная и отпущенная, 45–50 HRC», оставляет открытыми три решения: какую марку стали, какую температуру отпуска фактически поддерживал поставщик и какая часть функциональной кромки может быть обезуглерожена. Эти три ответа определяют, удержит ли внешнее стопорное кольцо подшипник на месте в течение десяти лет вибрации или тихо расслабится в течение первого интервала обслуживания.
Короткий ответ: «Закаленный и закаленный» описывает последовательность, а не свойство. Закалка аустенизирует сталь при температуре примерно 800–900 ° C и закаливает ее до максимальной твердости; Немедленная закалка возвращает прочность при контролируемых затратах на твердость. Для стопорных колец из пружинной стали и тарельчатых пружин большинство технических характеристик составляют от 42 до 52 HRC после отпуска где-то в диапазоне 300–450 °C: достаточно твердое, чтобы противостоять бринеллированию под действием осевого давления, достаточно пластичное, чтобы выдержать установку с помощью плоскогубцев для стопорных колец.
Все ниже написано со стороны закупки и процесса. Каждый раздел отвечает на вопрос, который покупателю, проектировщику или инженеру по качеству в конечном итоге придется защищать на собрании поставщика или в отчете о сбое.
Закалка и отпуск: что на самом деле контролирует каждый шаг
Термическая обработка – это не одна операция. Четыре этапа складываются друг в друга, и каждый из них имеет свой характерный режим отказа. Их сбивает с толку то, почему два поставщика могут сертифицировать 48 HRC и при этом поставлять детали, которые ведут себя совершенно по-разному в полевых условиях.
Аустенитизация, 800–900 °С
Температура и время выдержки определяют, сколько углерода попадет в раствор. Недостаточное замачивание оставляет мягкие ферритовые карманы, которые никогда не затвердевают; чрезмерное замачивание приводит к укрупнению зерна и снижению прочности без увеличения прочности. Пружинные стали, такие как 65Mn и 50CrV4, обычно находятся в верхней части этого диапазона.
закалка
Масло подходит легированных марок; вода или полимер подходят для простых марок углерода, таких как C67S. Закалка должна быть достаточно быстрой, чтобы не попасть в перлитную головку, и достаточно мягкой, чтобы не растрескаться тонкие участки кольца. Искажение определяется здесь, а не темперированием.
Закалка, обычно 300–500 °С.
Это этап, на котором определяется переданное имущество. В середине диапазона температура отпуска примерно 20 °C приводит к изменению твердости на 1–2 HRC. Время выдержки также имеет значение: деталь, вытянутая в тот момент, когда она достигает температуры, — это не то же самое, что деталь, замачиваемая в течение часа.
Запекание после покрытия
Любая гальванизированная деталь с твердостью выше 32 HRC несет в себе риск водородного охрупчивания. Обжиг при 190–230 °C, начинающийся через несколько часов после нанесения покрытия, является стандартным средством смягчения последствий, и он включен в заказ на поставку, а не в предположение.
Температура отпуска определяет твердость, ударную вязкость и стабильность.
Таблица ниже является наиболее полезной справочной информацией, когда на чертеже указан только диапазон твердости. Он показывает, как изменение температуры отпуска влияет на пружинную сталь с содержанием углерода 0,6–0,8 %, закаленную в масле примерно при температуре 850 °C.
Практическое чтение имеет большее значение, чем цифры. Стопорное кольцо 46–52 HRC и дисковая пружина 40–46 HRC — это не один и тот же продукт, требующий разной документации. Стопорному кольцу необходима твердость поверхности, чтобы противостоять царапанью стенки канавки; дисковой пружине требуется более высокая температура отпуска, чтобы она могла отклоняться в течение миллионов циклов без постоянной деформации.
 DIN 2093 Коническая тарельчатая пружина для осевых нагрузок Коническая тарельчатая пружина для осевых нагрузок и удержания фланцевого давления, с таблицей размеров DIN 2093, пружинной сталью и вариантами обработки поверхности. Посмотреть продукт →
Стандарты определяют окно, а не процесс. Стандарты DIN 471 и DIN 472 для стопорных колец и DIN 2093 для тарельчатых пружин определяют диапазоны твердости и допустимое обезуглероживание. Поставщик, указывающий только «45–50 HRC», указывает результат без гарантии процесса.
Индикаторы, определяющие срок службы месторождения
Твердость — это число, указанное в сертификате. Усталость жизни решают четыре вещи, которые вообще редко в ней появляются.
- Обезуглероживание. Мягкая, обедненная углеродом оболочка функционального края является классической причиной раннего выхода из строя стопорного кольца. Хорошая практика ограничивает толщину 0,02 мм на несущей кромке и проверяет ее на полированном поперечном сечении, а не на глаз.
- Сохраненный аустенит. При содержании выше примерно 5 % аустенит в процессе эксплуатации превращается в неотпущенный мартенсит: кольцо увеличивается и посадка меняется. Второй отпуск или криогенная обработка разрушают его.
- Размер зерна и содержание включений. Мелкое зерно (ASTM 7 или более мелкое) позволяет кольцу твердостью 48 HRC выдерживать ударные нагрузки. Крупное зерно из перегретой аустенитной ванны никогда не отображается в сертификате твердости.
- Качество края. Штампованные кольца имеют зону сдвига и зону разрушения. Заусенец или микротрещина на растянутой кромке становится местом возникновения усталости задолго до изнашивания канавки.
Поскольку эти переменные устанавливаются внутри печи, а не при окончательной проверке, маршрут процесса имеет большее значение, чем просто сертификат. Наш собственный производственный поток вырубка, термообработка, фосфатирование и автоматическая оптическая сортировка выполняются в одной системе качества, что делает повторяемость твердости от партии к партии поддающейся проверке, а не случайной.
Где закаленные и отпущенные крепежные детали делают свое дело
Закаленные и отпущенные детали концентрируются там, где вибрация и термоциклирование встречаются с соединением, которое должно оставаться герметичным без сварки.
Автомобильная трансмиссия и торможение — около 42 %.
Ветровые редукторы и системы шага — около 22 %
Строительная и сельскохозяйственная техника — около 18 %
Промышленные редукторы и насосы — около 12 %
Прочая техника общего назначения — около 6 %
Приведенное выше разделение отражает наблюдаемую нами структуру котировок, а не исследование рынка, но оно объясняет закономерность. Стопорные кольца находятся в верхней части этого списка, потому что они обычно являются самой дешевой деталью в дорогостоящей сборке и той, выход которой из строя приводит к наибольшему побочному ущербу. В частности, ветровые применения требуют чего-то, что сложно определить только по твердости: 42–50 HRC, низкое обезуглероживание и покрытие фосфатом или цинковыми чешуйками, которое не сделает кольцо хрупким.
Наиболее часто запрашиваемой деталью остается кольцо вала скольжения, поскольку оно является осевым фиксатором по умолчанию в конструкции редуктора, насоса и двигателя.
 DIN 471 Наружные стопорные кольца для осевой фиксации вала Стопорные кольца вала для осевого положения и контроля смещения, размеры по DIN 471 до 1000 мм, из углеродистой или нержавеющей стали, а также варианты покрытия. Посмотреть продукт →
Выбор и покупка: проверка в пять шагов
Большинство споров о твердости возникают из-за заказа на поставку, в котором указывается номер и ничего больше. Пять строк спецификации устраняют почти весь этот риск.
1. Назовите стандарт. DIN 471, DIN 472, DIN 2093 и их эквиваленты уже определяют диапазоны твердости, геометрию канавок и методы испытаний. Покупка на стандартный номер устраняет большую часть спора еще до его начала.
2. Дайте окно и метод. Такой диапазон, как 44–50 HRC, а также заявленный маршрут преобразования (HV1 конвертируется в HRC для тонких сечений) предотвращает классический спор, когда кольцо диаметром 1,2 мм на стендовом тестере читается по-другому.
3. Ограничьте температуру отпуска. Написание «закалено не ниже 350 °C» не позволяет поставщику достичь твердости при кратковременном низкотемпературном отпуске, который делает деталь хрупкой при эксплуатации.
4. Установите пределы обезуглероживания и кромки. Один пункт в спецификации и одна проверка при входном контроле исключают весь вид отказа из реестра рисков.
5. Требуйте отслеживания партии. Печь, партия, карта термообработки, исследование твердости и протокол обжига гальванического покрытия — документы, которые делают претензию обоснованной год спустя.
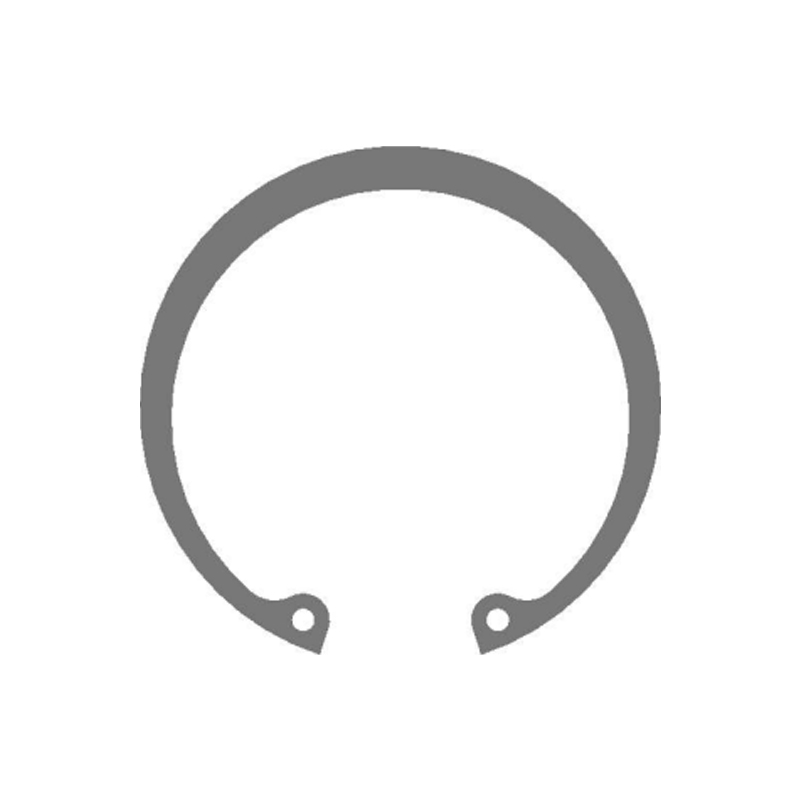 DIN 472 Метрические внутренние стопорные кольца для фиксации отверстия Внутренние стопорные кольца для осевой фиксации в обработанных отверстиях, метрические размеры DIN 472, из углеродистой или нержавеющей стали, с различными вариантами обработки поверхности. Посмотреть продукт →
Там, где чертеж особенный — смещенный выступ, нестандартная ширина паза, кронштейн, удерживающий еще и подшипник, — работа по спецификации просто сдвигается раньше. Наш индивидуальная штамповка и разработка колец Маршрут начинается с размеров канавок и варианта нагрузки, а не с каталожного номера, что обычно является самым быстрым способом решить вопрос о твердости, на который не отвечает стандарт.
Техническое обслуживание, повторное использование и соответствие требованиям
Свойства, которые делают закаленные и отпущенные детали надежными, также затрудняют оценку их состояния на глаз. Несколько правил обеспечивают честность сборок после первой перестройки.
- Не используйте повторно стопорное кольцо или тарельчатую пружину после снятия. Закалка, обеспечивающая пластичность, также означает, что кольцо, которое было расправлено один раз, снова было поддано.
- При каждом обслуживании обращайте внимание на фреттинг-коррозию на стенках канавок. Полированная контрольная отметка означает движение, что означает, что ширина канавки или толщина кольца выходят за пределы допуска.
- Сохраняйте запись обжига после покрытия для любой оцинкованной детали с твердостью выше 32 HRC. Если запись отсутствует, рассматривайте партию как подозрительную, а не как приемлемую.
- Привяжите доказательства покрытия к признанным методам: солевой туман в соответствии с ISO 9227, проверка на водородное охрупчивание в соответствии с ISO 15330 или ASTM F1940, если этого требует спецификация покрытия.
- Поместите сертификаты материалов в соответствии с EN 10204 3.1, документацию PPAP и пункт об уведомлении об изменениях в договор поставки, а не в папку, которую никто не открывает.
В регулируемых цепочках поставок — автомобильной промышленности согласно IATF 16949 или ветроэнергетической отрасли в соответствии с соглашением о качестве для конкретного клиента — термообработка обычно рассматривается как специальный процесс, требующий квалифицированных операторов, калиброванных печей и непрерывной регистрации диаграмм. Покупатели, которые запрашивают схему печи один раз, при первом заказе, как правило, никогда не будут проводить расследование неисправности позже.
Закаленная и отпущенная сталь — надежный ответ на конкретный вопрос: как удержать деталь под нагрузкой, не сделав ее хрупкой? Ответьте, что при наличии марки материала, диапазона отпуска, предела обезуглероживания и документированного обжига, деталь будет вести себя так, как задумано. Ответьте на него только числом твердости, и следующая редакция чертежа будет записана с отчетом об ошибке.