Чертеж стопорного кольца DIN 471 поставляется с надписью «2Б Готово» в основной надписи. Ценовое предложение возвращается быстро, детали доставляются вовремя, а затем при осмотре измеряют Ra 0,6 мкм на срезанной кромке и спрашивают, почему поверхность больше не соответствует образцу, утвержденному восемнадцать месяцев назад. Ничего не удалось. Спецификация была просто открыта для более чем одного чтения.
Вот первый вывод: 2Б — это фрезерная обработка рулона или листа нержавеющей стали, с которого вы начали, а не обработка готовой детали. Он описывает плоские, прокатанные поверхности — матовые, ненаправленные, слегка отражающие — и останавливается при первом сдвиге, обрушивании или цикле термообработки. На отпечатке, на котором написано «отделка 2B», вместо этого должно быть указано «материал поставляется с отделкой 2B», а затем отдельно должно быть указано, как должна выглядеть готовая застежка.
Краткая версия
- 2B означает холоднокатаный, отожженный и травленный, а затем дрессированный — обычно Ra 0,1–0,5 мкм, матовый, без направления зерен.
- Это состояние материала, а не состояние детали: срезанные края, погнутые радиусы и нагрев — все это находится за его пределами.
- 2B — самая дешевая и наиболее широко распространенная отделка полос из нержавеющей стали; бакалавр и № 4 увеличивают стоимость и время выполнения заказа.
- Более гладкая, чем 2D, поэтому риск щелевой коррозии ниже, но пассивация после изготовления по-прежнему определяет срок службы.
В оставшейся части статьи рассказывается о том, к чему на самом деле обязывает завод данное обозначение, где цифры расходятся и как составить заказ на поставку, который выдержит проверку первого изделия.
Маршрут мельницы за поверхностью 2B
2B начинается с горячекатаного черного рулона. На стане его отжигают и травят, чтобы удалить окалину и восстановить пассивный слой, осуществляют холодную прокатку до окончательной толщины, снова отжигают и травят, затем применяют легкий дрессировочный проход — дрессировочный прокат с обжатием примерно на 0,5–1,5 % — с последующим выравниванием растяжением. Этот последний шаг и отличает 2B от 2D: тот же химический состав, более плоская и немного более яркая поверхность, с шероховатостью, как правило, в диапазоне Ra 0,1–0,5 мкм, а не 0,4–1,0 мкм, как у 2D-листа без оболочки.
В результате получается однородный матовый серый цвет без видимого направления волокон, что важно, когда вы размещаете штампованные детали на рулоне длиной 300 мм и хотите, чтобы оба конца полосы выглядели одинаково. Полоса для штамповки обычно имеет толщину 0,3–3,0 мм, а обозначение определено в ASTM A480/A480M, EN 10088-2, JIS G4305 и GB/T 3280.
Проход кожи, а не полировка
Уменьшение отпуска на 0,5–1,5% выравнивает поверхность. Ни один абразив не касается полосы на любом участке маршрута.
Нет направления волокон
Ненаправленная шероховатость обеспечивает визуальную целостность вложенных штамповок и фасонных деталей независимо от того, как они расположены в рулоне.
Пассив с мельницы
За отжигом следует травление, поэтому катушка поставляется с неповрежденным пассивным слоем — до тех пор, пока заготовка и резка не разорвут ее.
2B против 2D, бакалавр и № 4: сравнение важных чисел
Четыре вида отделки доминируют в спецификации полос из нержавеющей стали. Стопорное кольцо или шайба отличаются друг от друга шероховатостью, внешним видом, стоимостью и поведением каждого из них после изготовления.
У штампованного крепежа вынос узкий. После того, как деталь была перевернута, 2B и 2D ведут себя в процессе эксплуатации почти одинаково, поскольку вращающаяся среда придает шероховатость каждому краю. BA получает премию только в том случае, если лицо остается видимым и неокрашенным; № 4 только в тех случаях, когда матовый вид является требованием дизайна. Нержавеющие стопорные кольца скрытые внутри корпуса коробки передач редко оправдывают то или иное.
 DIN 988 Плоские шайбы для распределения нагрузки Плоские шайбы DIN 988 из углеродистой или нержавеющей стали, доступны в закаленном или незакаленном исполнении, с вариантами толщины, размера и обработки поверхности для распределения нагрузки. Посмотреть продукт →
Скрытые переменные: распространение Ra, блеск и измерение
Две катушки могут быть сертифицированы 2B и при этом выглядеть по-разному. Шероховатость мельницы — это диапазон, а не точка: катушка 0,15 мкм и катушка 0,45 мкм по-разному отражают свет на одной и той же штампованной поверхности, и покупатели это замечают при второй поставке, а не при первой. Блеск при 60° — это самая быстрая проверка в цехе на предмет отклонения от партии к партии; показания щупа с отсечкой 0,8 мм в трех положениях на плоской поверхности достаточны для того, чтобы поймать смешанный груз.
Здесь также происходит ошибка при рисовании заметок. Написание «2B отделка, Ra 0,2 макс» указывает на что-то более жесткое, чем большая часть диапазона 2B, и незаметно подталкивает поставщика к BA или бракованной партии. Хуже – нота термообработки. Снятие напряжений при 400 °C оставляет соломенный оттенок, который необходимо удалить травлением, прежде чем деталь снова сможет честно называться 2B — шаг, который легко пропустить и трудно обнаружить визуально после упаковки детали.
Где на самом деле оказываются крепежи из нержавеющей стали 2B
Стопорные кольца, шайбы и штампованные кронштейны в состоянии 2B предназначены для случаев, когда поверхность имеет функциональное, а не декоративное значение. Примерное распределение по типичным программам выглядит так:
- 38% автомобилестроение — кронштейны выхлопной системы, тормозная фурнитура, стопорные кольца в узлах карданной передачи.
- 22% энергия ветра — внутренние детали гондолы, оборудование для рыскания и тангажа, где воздействие хлоридов определяет уклон.
- 18% строительство — анкеры, опалубочная арматура, открытые конструктивные элементы.
- 12% пищевые и химические — где чистота важнее внешнего вида.
- 10% общепромышленный — насосы, клапаны, ограждения машин.
Схема одинакова: 2B выбирают из-за коррозионной стойкости и стоимости, а не внешнего вида. При ветровой или строительной сборке отделка выполняет реальную работу — более гладкая поверхность удерживает меньше мусора и предлагает меньше щелей, чем 2D, — но никто никогда не увидит ее, когда стык будет закрыт.
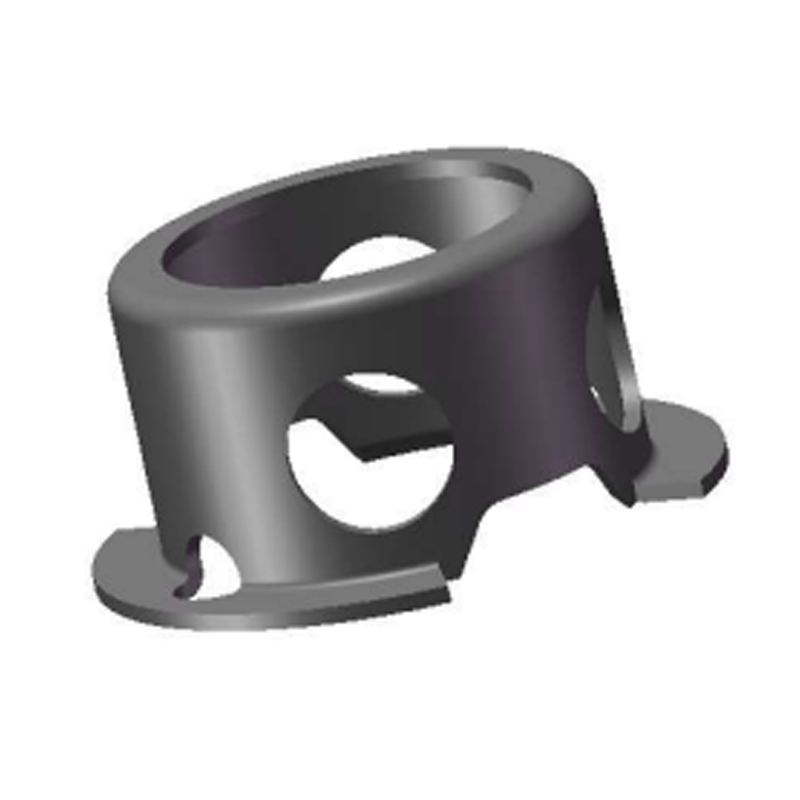
 DIN 471 Наружные стопорные кольца для валов Наружные стопорные кольца для осевого расположения вала, доступны из углеродистой или нержавеющей стали с размерами DIN471 от 3 до 1000 мм и вариантами обработки поверхности. Посмотреть продукт →
Последовательность поиска: пять проверок перед выпуском заказа на покупку
1. Переместите выноску
Поставьте «2B» в строке материала, а не в строке готовой детали, и добавьте отдельное требование к внешнему виду поставляемого крепежа.
2. Прочтите сертификат катушки.
На нем должны быть указаны марка, источник производства, обозначение отделки и номер плавки. Прежде чем утверждать замену, проверьте EN 10088-2 на соответствие ASTM A480.
3. Защитите поверхность при транспортировке.
Пленка ПВХ или бумага с прослоем останавливают появление царапин, которые сохраняются при штамповке и в конечном итоге становятся жалобами клиентов на видимые шайбы.
4. Определите постобработку
Обкатайте, удалите заусенцы и пассивируйте в соответствии с ASTM A967 — или прямо заявите, что последующая обработка не допускается. Вот тут-то молчание и начинаются споры.
5. Утвердить физический образец
Сохраняйте справочную часть и глоссарий вместе с отчетом о первой статье; Один лишь Ра не разрешит спор о том, что означает слово «матовый».
Наш собственный поток штамповки и обработки поверхности охватывает прокатку, термообработку, фосфатирование, ультразвуковую очистку и автоматическую оптическую сортировку, именно здесь фактически и разрешается большинство споров по поводу отделки — не на стане, а на линии, которая потом обрабатывает полосу.
 Изготовленные на заказ коррозионностойкие разъемные стопорные кольца Изготовленные на заказ нестандартные разрезные стопорные кольца для валов или отверстий, изготовленные из нержавеющей стали или других коррозионностойких материалов с индивидуальной геометрией и обработкой поверхности. Посмотреть продукт →
Техническое обслуживание, очистка и соблюдение требований
С лицом 2B легко жить, при условии, что никто не атакует его неподходящей химией. Практическое руководство, применимое в данной области:
- Очистите мягким моющим средством и водой; промыть и высушить. Дезинфицирующие средства на основе хлоридов и отбеливатели оставляют следы, похожие на дефект материала.
- Периодически проверяйте наличие пятен от чая, а не дожидайтесь отчета о неисправности; окрашивание косметическое, точечная коррозия - нет.
- Избегайте контакта углеродистой стали во время сборки и хранения — внедренное свободное железо устраняет пассивацию мельницы за несколько недель.
- Содержите смазочно-охлаждающую жидкость и галтовочные средства в чистоте; загрязненная вибрационная чаша перенесет железо по всей партии.
В документации три ссылки охватывают большинство проверок: EN 10088-2 или ASTM A480 для самого обозначения 2B, ASTM A967 для пассивации после изготовления и ASTM A380 для очистки перед обслуживанием. В программы по контакту с пищевыми продуктами добавлен стандарт EC 1935/2004, и любой европейский клиент будет ожидать, что сертификаты RoHS и REACH будут привязаны к номеру плавки, а не к общему сертификату. Прослеживаемость партии вплоть до рулона – это то, что позволяет подтвердить заявление о готовой продукции через два года после поставки.
2B — это хороший вариант по умолчанию и плохие обещания. Относитесь к этому как к состоянию покупаемой полосы, напишите отдельное, измеримое ожидание для полученной детали и укажите, что происходит с поверхностью между ними — переворачивание, пассивация, защита. Это единственное изменение в формулировке рисунка предотвращает большинство споров, которые начинаются с определения шероховатости срезанной кромки.