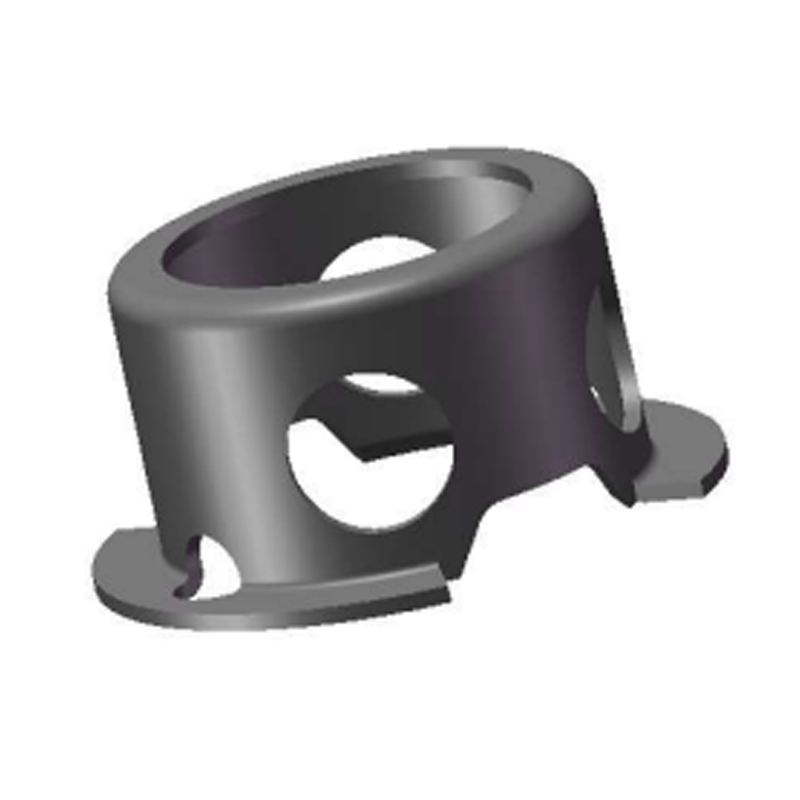
На прибрежной ветряной станции через 14 месяцев эксплуатации из алюминиевого отверстия коробки передач вытащили стопорное кольцо из нержавеющей стали. Стопорное кольцо все еще выглядело новым. Алюминиевая канавка позади нее была покрыта белым оксидным порошком, размер стенки канавки превышал размер примерно на 0,1 мм, а подшипник, который должно было блокировать стопорное кольцо, уже начал перемещаться в осевом направлении. Со сталью все было в порядке, и именно поэтому этот вид отказа ускользает от планов проверки, построенных вокруг крепежа.
Коррозия алюминия из нержавеющей стали является результатом проектирования, а не дефектом материала. Везде, где стопорное кольцо, болт, шайба или кронштейн из нержавеющей стали имеют влажную, содержащую хлориды поверхность с алюминием, алюминий становится анодом и отдает металл, защищая нержавеющую сталь. Полезный вопрос не в том, какой металл лучше, а в том, сколько алюминия вы можете позволить себе потерять, на каком интерфейсе и в течение скольких лет службы.
Краткая версия: алюминий является анодом, нержавеющая сталь — катодом, и повышение от 304 до 316L почти ничего не меняет в том, насколько быстро страдает алюминий.
- В морской воде алюминиевые сплавы имеют температуру около -0,75 В по сравнению с SCE, а нержавеющая сталь 316 — около -0,05 В, то есть разница составляет примерно 0,7 В.
- Разность потенциалов выше 0,25 В считается рискованной в контролируемых средах и выше 0,5 В в морской эксплуатации.
- Повреждения масштабируются в зависимости от соотношения площадей катода и анода, времени пребывания хлорида и геометрии щели, а не от марки сплава, указанной на чертеже.
- Надежным решением является поломка электрического пути, контролируемый дренаж или намеренно выбранная жертвуемая часть.
Три условия и почему алюминий всегда проигрывает
Гальваническому элементу необходимы все три из следующих элементов одновременно. Удалите любой из них, и алюминий выживет:
- Металлический контакт между нержавеющей частью и алюминиевой конструкцией.
- Разность потенциалов, достаточно большая для подачи тока, составляет от 0,6 до 0,7 В для пассивной нержавеющей стали по отношению к алюминию в хлоридных условиях.
- Сплошная электролитная пленка, соединяющая оба металла: отложения морских брызг, конденсат, промывочная вода и остатки антиобледенительной соли, соответствуют критериям.
Алюминий защищает себя оксидным слоем толщиной от 2 до 4 нм, который восстанавливается в течение нескольких секунд в сухом воздухе, поэтому внутренние алюминиевые сборки с крепежом из нержавеющей стали часто служат десятилетиями. Хлорид атакует локально: оксид разрушается в одной точке, ямка открывается, и pH раствора внутри этой ямки может упасть до 3–4, в то время как окружающая поверхность остается пассивной. Яма продолжает расти внутрь, даже когда видимая поверхность все еще выглядит здоровой.
Анод назначен, а не согласован
Алюминий находится значительно ниже нержавеющей стали в гальваническом ряду. Ток течет из алюминия в нержавеющую сталь, поэтому алюминий теряет массу независимо от того, какая часть больше.
Коэффициент площади задает скорость
Маленький винт из нержавеющей стали в большой алюминиевой пластине сглаживает потери. Большая пластина из нержавеющей стали, удерживающая небольшую алюминиевую бобышку, концентрирует ток в крошечном аноде и прорезает глубокую ямку.
Щели сохраняют клетку живой
Канавки стопорных колец, поверхности шайб и соединения кронштейнов задерживают хлориды и удерживают влагу гораздо дольше, чем открытые поверхности, одновременно ограничивая доступ кислорода.
В узлах стопорных колец и шайб уязвимые поверхности узки и предсказуемы: стенка канавки в алюминиевом отверстии, заплечик вала за внешним стопорным кольцом и контактная полоса под плоской или тарельчатой шайбой. Эти точки сложнее всего проверить и их легче всего исключить из спецификации покрытия.

Варианты крепежа и какое влияние каждый вариант оказывает на алюминий
Приведенное ниже сравнение охватывает варианты, которые группы инженеров фактически указывают для одного и того же алюминиевого соединения в среде, содержащей хлориды.
Одна переменная, которую легко упустить из виду: термообработка и обработка поверхности меняют коррозионное поведение штампованных деталей в большей степени, чем допускают большинство технических характеристик. Пассивированное и непассивированное стопорное кольцо из стали 316L могут вести себя по-разному в одной и той же канавке. Влияние термообработки и поверхностного покрытия на коррозионную стойкость штампованных стопорных колец Стоит прочитать, прежде чем заморозить рисунок.
Скрытая метрика: соотношение площади катода к аноду
Большинство спецификаций ограничиваются словами «использовать нержавеющую сталь». Переменная, которая определяет глубину повреждения, — это то, насколько катодная поверхность нержавеющей стали электрически связана с количеством анодного алюминия.
Индекс резко поднимается выше 10:1. Вот почему кронштейн из нержавеющей стали, прикрепленный болтами к небольшой алюминиевой втулке, имеет худшую гальваническую конструкцию, чем стопорное кольцо из нержавеющей стали, установленное в большом алюминиевом корпусе, хотя в обоих случаях используется одна и та же сталь. При использовании стопорного кольца потеря металла распространяется по канавке; с кронштейном ток концентрируется и прорезает яму за несколько сезонов.
Окружающая среда умножает все. Внутренняя сборка C2 может быть на два порядка мягче, чем такая же геометрия в прибрежной установке C5-M, и если на стыке присутствует антиобледенительная соль, предположим, что ячейка работает с первого дня.
Где появляются смешанные соединения алюминия и нержавеющей стали
- Автомобильные и аккумуляторные конструкции: 34%
- Фасады зданий и навесные стены: 22%
- Ветроэнергетическое оборудование: 18%
- Морское и морское оборудование: 14%
- Общепромышленное и ОВиК: 12%
Раскол показателен, но различия имеют значение. Соединения днища автомобиля подвергаются воздействию брызг и повреждений от камней; ветровое и морское оборудование должно выдерживать длительные интервалы технического обслуживания; Фасады и навесные стены должны сохраняться десятилетиями без возможности доработки. Каждый случай меняется, полагаетесь ли вы на изоляцию, дренаж или защитное покрытие.

Пятиступенчатая последовательность выбора
Работайте над ними по порядку, потому что каждый шаг меняет ценность следующего.
- Классифицируйте окружающую среду по стандарту ISO 9223 (от C1 до CX). Все, что имеет уровень C3 или выше, а также любое воздействие хлоридов, следует рассматривать как живой гальванический элемент.
- Определите, какая часть является анодом, и оцените соотношение площадей катода и анода. Решите заранее, какой компонент вы можете позволить себе потерять.
- Разрыв или контроль цепи: изолирующие шайбы и втулки PA66-GF или PET, крепеж с тефлоновым покрытием, контактные поверхности из анодированного и герметизированного алюминия или приклеенная изолирующая прокладка.
- Укажите металл и отделку: 316L (A4) с пассивацией ASTM A967, если присутствует хлорид, или цинк-никелевое покрытие, если допускается использование стальных деталей с покрытием. Не допускайте попадания железа на алюминиевые поверхности, используя специальные инструменты из нержавеющей стали и чистые рабочие места.
- Докажите это в шкафу: нейтральный солевой туман ISO 9227 в течение 720 часов в качестве базового уровня, циклические испытания VDA 233-102 для автомобильных программ, затем проверьте сохранение крутящего момента и износ канавок на снятых узлах.
Если стандартные детали из каталога не соответствуют геометрии соединения, индивидуальная штамповка и формовка обычно являются более дешевым путем, чем перепроектирование корпуса. Крепеж Dongbo работает разработка индивидуальных стопорных колец и штамповок от оснастки до чистовой обработки, что позволяет решить геометрию изоляции и фиксирующую функцию в одном компоненте, а не в стопке свободных шайб.

Техническое обслуживание, очистка и соблюдение требований
- Очистка: держите моющие растворы с нейтральным pH, примерно от 5 до 8. Каустическая сода растворяет слой оксида алюминия, чистящие средства на основе хлоридов оставляют химический состав ямы на месте, а стальная вата переносит свободное железо на поверхность.
- Осмотр: на площадках C4 и C5 ежегодно проверяйте каждую точку контакта с разнородными металлами на предмет белого оксидного налета, пятен на нержавеющей стали и потери крутящего момента. Размеры стенок канавок являются самым ранним надежным индикатором неисправности.
- Документация: ASTM G82 для выбора гальванической серии, EN 1999-1-1 для алюминиевых конструкций, ISO 9223 для класса коррозионной активности, ASTM A967 для пассивации, ISO 9227 и VDA 233-102 для свидетельств испытаний.
- Прослеживаемость: записи партий, связывающие термообработку и чистовую обработку поверхности с каждой производственной партией, позволяют вам отследить жалобу на коррозию до конкретного изменения процесса, а не гадать.
Практический вывод прост. Выбирайте марку нержавеющей стали для выживания самого крепежа и выбирайте изоляцию, дренаж и отделку для выживания алюминия. контролируемый производственный и отделочный процесс за деталью стоит то, что обеспечивает ее долговечность, а не название сплава в сертификате.