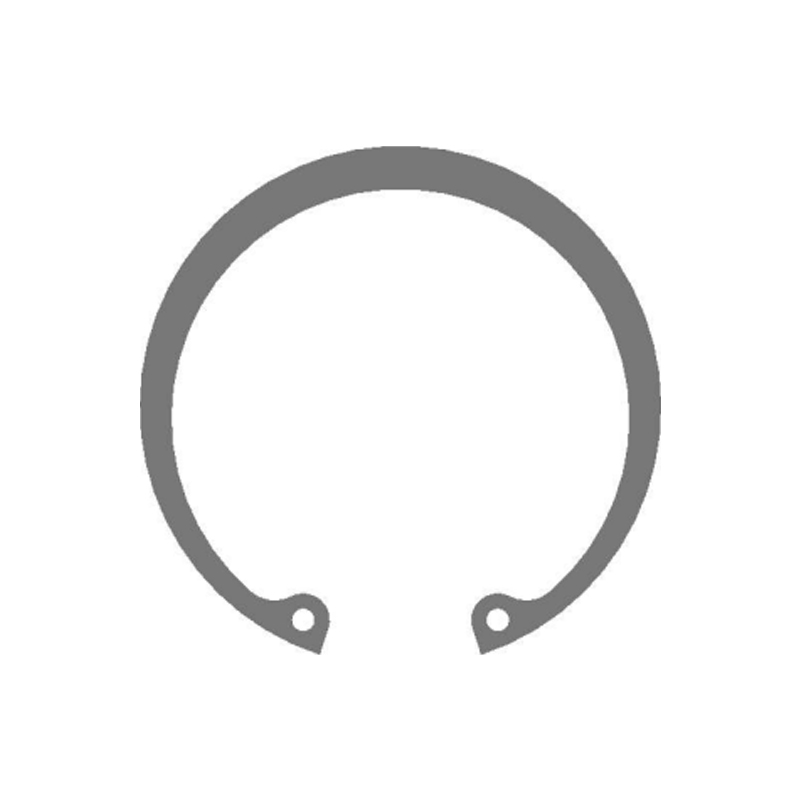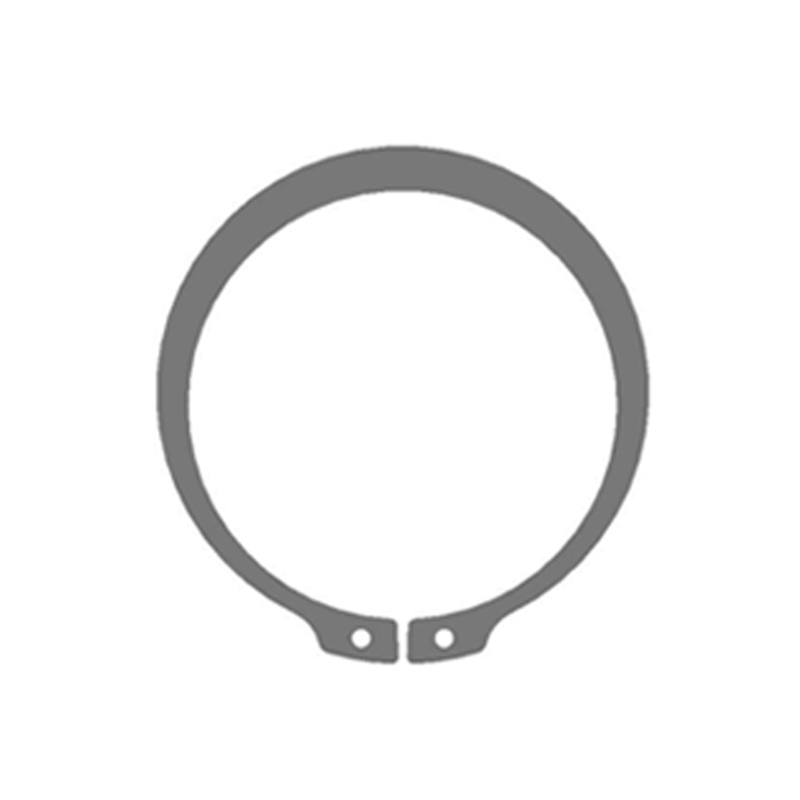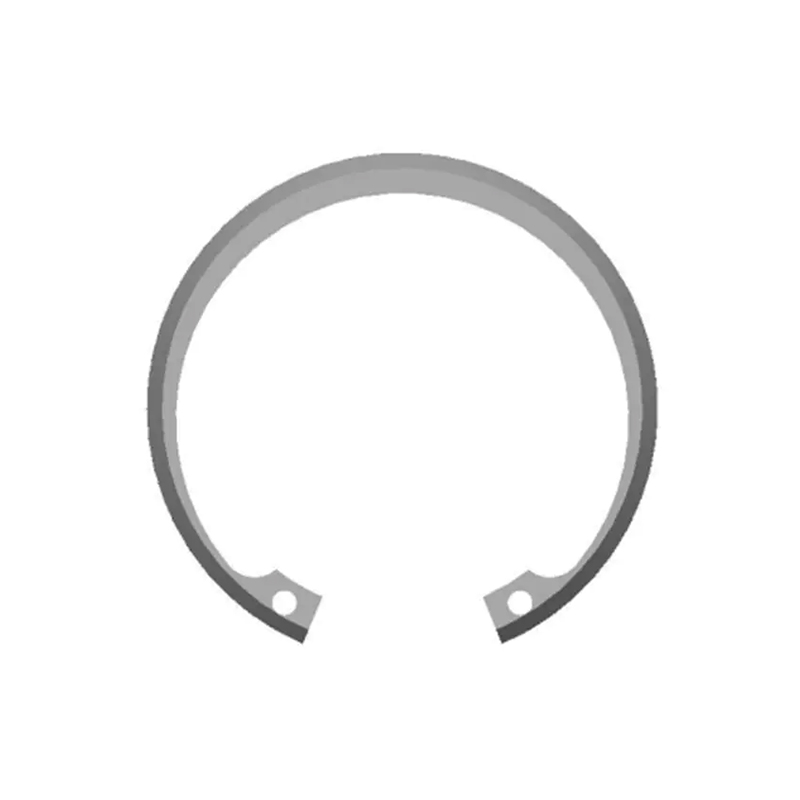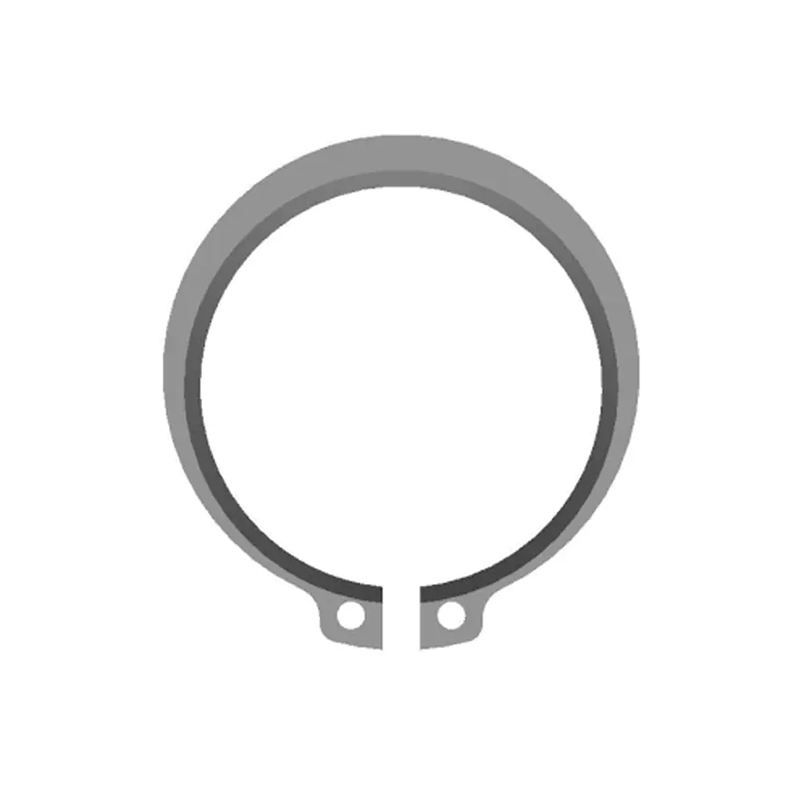
Инженер по снабжению отправляет по электронной почте один и тот же чертеж стопорного кольца DIN 471 трем поставщикам штамповочных изделий и получает расценки, которые отличаются на 40%. Чертеж идентичен, тоннаж пресса сопоставим, и ни одна цитата не является технической ошибкой. Разрыв находится в линии материалов, которая никогда не была зафиксирована: один поставщик указал полосу 65Мн с коммерческим допуском по толщине, другой указал 50КрВ4 с жестким контролем отпуска, а третий указал нержавеющую сталь 301, потому что этот рулон уже был на складе.
Для осевых стопорных колец, пружинных шайб и штампованных кронштейнов выбор материала определяет упругость, усталостную долговечность, коррозионную стойкость и примерно половину цены за штуку. Это инженерное решение, которое необходимо принять до того, как штамп будет вырезан, поскольку его последующая корректировка означает новый инструмент, новое одобрение первого изделия и новые сроки поставки.
- Углеродистая пружинная сталь 65Mn или SAE 1060/1070 соответствует большинству требований по осевой фиксации DIN 471 и DIN 472 при минимальной стоимости рулона.
- Переходите к стали 50CrV4 или SAE 6150 только в том случае, если соединение подвергается ударным нагрузкам, имеет большое количество циклов или требует сквозной твердости выше 47 HRC.
- Нержавеющая сталь 301 или 304 устраняет коррозию, но добавляет от 25 до 35 процентов упругости, которая должна быть заложена в матрицу, а не корректироваться на прессе.
- Само по себе имя класса не определяет деталь. Закалка, допуск по толщине и предел заусенцев указаны в заказе на поставку.
Свойства материала, которые фактически перемещают деталь
Четыре полосовых свойства выполняют большую часть работы в программе точной штамповки. Тоннаж пресса редко является ограничением; катушка есть.
Предел текучести и упругость
Полосе с пределом текучести 1400 МПа требуется примерно на 8–12 процентов больший перегиб, чем полосе с пределом текучести 900 МПа, чтобы получить тот же свободный зазор. Эта цифра заложена в геометрию матрицы и не остается на усмотрение оператора.
Упрочнение
Аустенит 301 затвердевает по мере образования. Прогрессивная матрица, которая комфортно работает со штампом 304, может потребовать другого зазора пуансона и более медленной подачи полосы при переключении на полутвердый штамп 301.
Допуск по температуре и толщине
На стопорном кольце толщиной 0,8 мм толщина витка плюс-минус 0,02 мм против плюс-минус 0,05 мм заметно меняет установленную радиальную силу и увеличивает количество жалоб на раскрытие зазора.
Состояние кромок и заусенцев
Заусенец толщиной более 5 процентов от толщины материала становится причиной усталостного растрескивания на вибрирующем валу. Удаление заусенцев и подготовка кромки определяются чертежом, а не устным соглашением.
Поставщики, которые контролируют эти переменные под одной крышей, имеют преимущество, поскольку изменение отпуска можно проверить по готовому кольцу, а не согласовывать между заводом, штамповщиком и термообработчиком. А вертикально интегрированная производственная цепочка который включает прокатку сырья, изготовление штампов, штамповку, термообработку, фосфатирование, ультразвуковую очистку и автоматическую оптическую сортировку, значительно сокращает этот цикл обратной связи.
Сравнение прецизионных материалов для штамповки металлов
Пять семейств материалов охватывают подавляющее большинство прецизионных штампованных креплений, стопорных колец и конструкционных зажимов. Приведенные ниже цифры являются ориентировочными рабочими диапазонами, а не пределами спецификации, и каждый заказ должен быть подтвержден сертификатом завода.
Столбец индекса стоимости чаще всего пропускается при котировании. Катушка, удешевленная на 40 процентов, может увеличить общую стоимость более чем на 40 процентов, если потребует повторной доработки штампа, большего количества отходов или дополнительного этапа нанесения покрытия. Сравнивайте стоимость доставки за принятую штуку, а не стоимость за килограмм.
Стандартные каталожные детали, такие как стопорные кольца вала DIN 471 и тарельчатые шайбы DIN 2093 для высоких нагрузок, обычно относятся к первым двум семействам, и оба производятся в больших объемах из углеродистой и легированной пружинной стали.
 Высоконагруженная пружинная шайба Belleville-DIN2093 Поставщики Главная страница Продукция Пружинная шайба Бельвиля Пружинная шайба Бельвиля для высоких нагрузок-DIN2093 Посмотреть продукт →
Скрытые метрики: откат, отказ и смерть
Springback – это цифра, которую чаще всего недооценивают на этапе котирования. Используя углеродистую пружинную сталь в качестве базовой линии 100, на диаграмме ниже показано, как ведет себя та же номинальная геометрия, когда полоса заменяется, не касаясь инструмента.
Относительный индекс упругости, 65Mn = 100
Еще два числа редко встречаются в котировках. Во-первых, уровень брака: хорошо эксплуатируемая прогрессивная матрица из углеродистой стали обычно удерживает от 1,5 до 2 процентов, в то время как неизмененная матрица, переведенная на нержавеющую сталь, может дрейфовать до 4-6 процентов, пока зазоры и радиусы не будут пересмотрены. Во-вторых, интервал технического обслуживания штампа: твердосплавные пуансоны, изготовленные из углеродистой стали, могут выдерживать 800 000 ходов между заточками, тогда как ресурс того же инструмента из нержавеющей или бронзы часто падает примерно до 300 000.
Покрытие и термообработка добавляют еще один уровень скрытого риска. Понимание как термообработка и покрытие поверхности влияют на свойства штампованных стопорных колец помогает избежать применения блестящего цинкового покрытия на деталях, твердость которых уже превышает 1000 МПа, без этапа устранения водородного охрупчивания.
Где заканчивается каждое семейство материалов
Спрос на стопорные кольца, шайбы и штампованные детали конструкций сконцентрирован в небольшом количестве отраслей. Распределение ниже отражает типичные схемы заказов на компоненты осевого крепления, а не какой-либо отдельный набор клиентов.
- Автомобильная промышленность, 42 процента
- Ветроэнергетика, 18 процентов
- Строительная техника, 14 процентов
- Промышленное оборудование и прочее, 26 процентов
В автомобильной промышленности предпочтение отдается использованию 65Mn и 50CrV4 в трансмиссиях и узлах подшипников колес, где количество циклов велико, а ценовое давление постоянно. В ветроэнергетических установках предпочтение отдается легированной стали и нержавеющей стали, поскольку доступ к техническому обслуживанию является дорогостоящим, а интервалы обслуживания исчисляются годами. Строительное оборудование допускает более толстые секции и более тяжелые покрытия, в то время как в общепромышленном оборудовании нестандартные штампованные детали, кронштейны и ограничительные клетки заменяют механически обработанные компоненты при меньшем весе и стоимости.
Шестиэтапный процесс отбора и квалификации
- Определите нагрузку и срок службы. Осевая удерживающая сила, уровень вибрации, ожидаемые циклы и диапазон рабочих температур имеют первостепенное значение.
- Исправьте стандарт интерфейса. DIN 471, DIN 472, DIN 983 или внутренний чертеж определяют размеры канавок и, следовательно, установленный уровень напряжения.
- Выберите материал и закалку. Сопоставьте подверженность коррозии и целевую твердость, затем явно укажите допуск по толщине и предел заусенцев.
- Спроектируйте матрицу вокруг упругого возврата. Перегиб, зазор и радиусы задаются на основе фактических свойств полосы, а не на основе общей таблицы.
- Подтвердите с первой статьи. Габаритный чертеж, профиль твердости и проверка функциональной посадки на реальном валу или отверстии.
- Заблокируйте процесс для громкости. Перед вводом в эксплуатацию задокументируйте номер плавки, цикл термообработки и частоту проверок.
Когда геометрия выходит за рамки стандартов каталога, применяется тот же рабочий процесс с одним дополнением: сам маршрут штамповки становится проектной переменной. Такие детали, как кронштейны, прокладки и ограничительные клетки, обычно производятся штамповками по индивидуальному заказу, где марка материала и последовательность формовки разрабатываются совместно.
 Поставщики износостойких ограничительных клеток Главная Продукция Нестандартные штампованные детали Износостойкий ограничительный сепаратор Посмотреть продукт →
Проверки технического обслуживания, отслеживания и соответствия
Характеристики материала в полевых условиях зависят от документации и обращения в такой же степени, как и от химии. Следующие проверки предотвращают большинство споров и возвратов на местах.
- Сертификаты завода по стандарту EN 10204 3.1 для каждого номера плавки сохраняются вместе с производственной партией.
- Декларации RoHS и REACH для гальванических и фосфатированных покрытий, обновляемые при каждом изменении процесса.
- Испытание в солевом тумане по стандарту ISO 9227, обычно 96 часов для трехвалентного цинка и 480 часов или более для марок нержавеющей стали.
- Устранение водородного охрупчивания в течение четырех часов после нанесения покрытия для деталей с пределом прочности на разрыв более 1000 МПа.
- Отслеживание партии от рулона до коробки, поддерживаемое маркировкой штрих-кодов и контролем запасов в порядке поступления.
- Входной контроль толщины, твердости, состояния и поверхностных дефектов до того, как рулон достигнет пресса.
- Сухое хранение и упаковка с ЛИК для углеродистой стали без покрытия, поскольку ржавчина на полке является дефектом поставки, даже если деталь исправна.
Автоматическая оптическая сортировка и окончательное тестирование производительности завершают цикл. Когда каждое кольцо проверяется на наличие зазоров, плоскостности и трещин после термообработки, отклонения материала выявляются перед отправкой, а не во время сборки.
Выбор прецизионных материалов для штамповки металлов представляет собой краткий список решений, принимаемых в правильном порядке: сначала стандарт и нагрузка, затем марка и отпуск, затем допуски и отделка. Поставщики, которые могут выполнить все три этапа в рамках одной системы качества, от рулона до сортированной коробки, устраняют наиболее распространенный источник различий в штампованных стопорных кольцах и изготовленных по индивидуальному заказу штампованных деталях. Вынесите существенный вопрос на стол до того, как будет выброшена жребий, и 40-процентный разброс между котировками обычно схлопывается в одно оправданное число.