Проволока из нержавеющей стали 302 толщиной 0,8 мм может выдержать все проверки на растяжение при поступлении товара и при этом вывести защитную обвязку из строя. Проволока пришла из расплавленного источника, который программа не принимает, или пришла не той закалки, и первое несоответствие проявляется, когда слесарь скручивает петлю и проволока трескается на изгибе. Прецизионная проволока редко является тем компонентом, который кто-то фотографирует, но она устанавливает предел для сборки, которая от нее зависит.
Практический вывод для аэрокосмической и оборонной промышленности: покупайте прецизионную проволоку как контролируемую систему материалов, а не как товарную длину металла. Четыре переменных определяют, будет ли принята партия: происхождение сплава и расплава, диаметр и допуск, состояние и состояние поверхности, а также прослеживаемость до номера плавки. Сделайте это правильно, и разъемы, кабели управления, выводы термопар и проволочные крепежные элементы будут вести себя предсказуемо. Пропустите один, и окончательная проверка не приведет к возврату груза.
Краткая версия
- Сплав и источник расплава — это вопросы квалификации, а не цены.
- Допуск на диаметр и овальность определяют качество обжима, усилие вставки и то, как сформированное кольцо сидит в канавке.
- Состояние и состояние поверхности определяют усталостную долговечность; проход на растяжение ничего не говорит о том, треснет ли проволока при скручивании.
- Прослеживаемость, вес покрытия и данные о чистоте — это первое, на что обращает внимание аудитор.
Где прецизионный провод несет нагрузку в аэрокосмической и оборонной промышленности
На шесть ролей приходится большая часть расхода прецизионной проволоки на планерах, двигателях и наземных платформах. У каждого из них свой режим отказа, и спецификация, защищающая одну роль, может быть нерелевантна для другой.
Замок и страховочная проволока
Провод диаметром от 0,5 до 1,6 мм, пропущенный через головки крепежа, корпуса разъемов и панели доступа. Консистенция отпуска является контролирующим свойством: слишком твердая проволока трескается при первой скрутке, слишком мягкая проволока растягивается и теряет предварительную нагрузку.
Сигнальные и силовые проводники авионики
Тонкие и сверхтонкие многожильные проводники, обычно покрытые медью, жгуты с плотной резьбой. При небольших сечениях преобладающим дефектом является повреждение жилы в месте обжима, а не самого проводника.
Механические кабели управления
Нити передают движение кабины или привода в планерах и бронетехнике. Коррозионностойкие пряди и контролируемая длина свивки определяют люфт, растяжение и интервал обслуживания.
Проволочные крепежные элементы
Проволока и полоса из пружинной стали сформированы в стопорные кольца и заглушки, которые удерживают подшипники, штифты и валы на месте. Посадка в канавку, толщина радиальной стенки и твердость определяют, сядет ли элемент на место и удержится ли он.
Пружинные и несущие элементы
Пружинная сталь сформирована в конические шайбы и сжимающие элементы. Изменение толщины и плоскостности на несколько микрометров смещает кривую нагрузки-прогиба и предварительную нагрузку, которую фактически воспринимает соединение.
Датчик, термопара и экранирующий провод
Датчики двигателя и фюзеляжа зависят от провода, который обеспечивает калибровку посредством термоциклирования, а плетеные экраны обеспечивают заземление и электромагнитное управление.
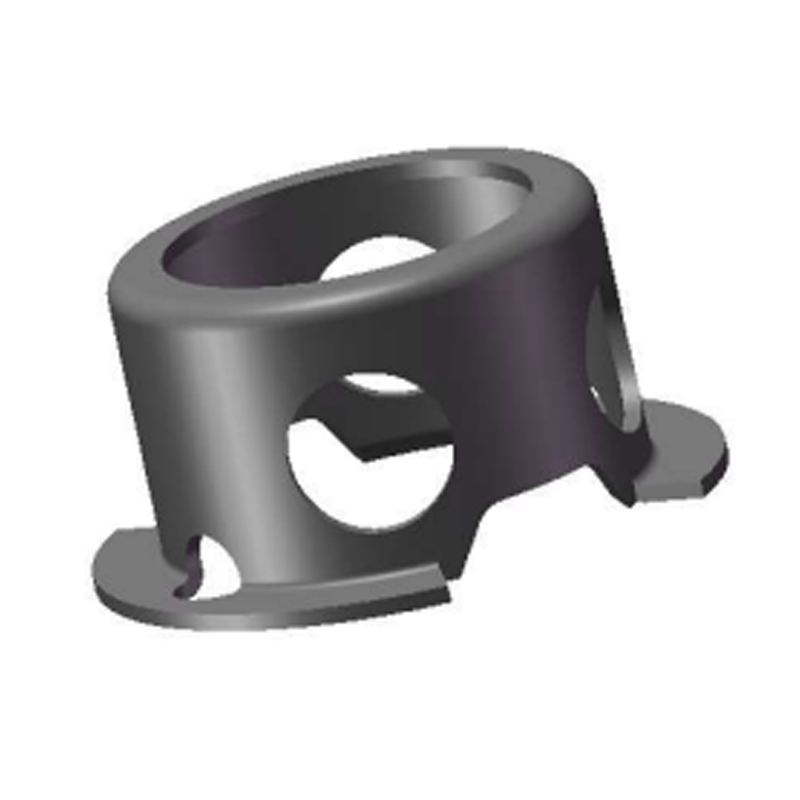
Четвертая и пятая роли связаны с тем, что спецификация проволоки становится готовой деталью и где закупки обычно теряют контроль. Упругие внешние затворы из пружинной стали по образцу DIN 6799 являются хорошим примером: они дешевы за штуку и дороги за единицу, поскольку кольцо, которое не садится на место, останавливает сборочную линию, а не одиночный стол.
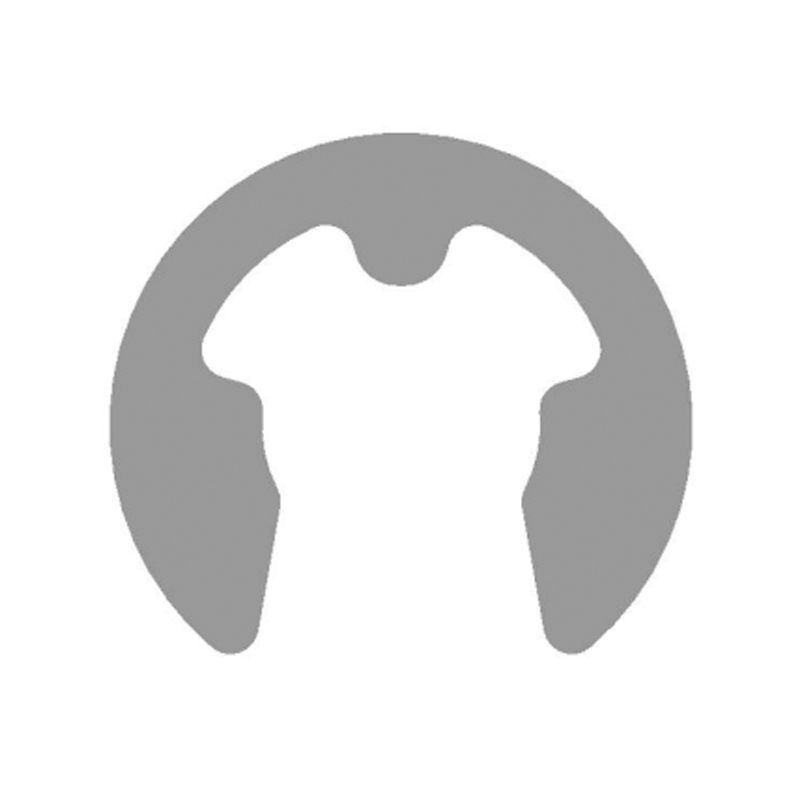 Поставщики эластичной пружинной стали внешнего зажима E-Clip-DIN6799 Главная страница Продукция Внешние стопорные кольца Упругая пружинная сталь Внешний зажим E-Clip-DIN6799 Посмотреть продукт →
Выбор прецизионной проволоки: четыре переменных, которые покупатели недооценивают
Заказы на поставку проволоки часто сводятся к одной строке: материал, диаметр, состояние. Этого недостаточно для оборонной программы, и пробелы обнаруживаются при первой проверке изделия или позже.
1. Происхождение сплавов и расплавов.
Код сплава — это только половина ответа. Покупателям также нужен источник расплава, поскольку положения о специальных металлах и чертежи, контролируемые экспортом, ограничивают происхождение материала. Сорт, выглядящий соответствующим требованиям, произведенный на неодобренном заводе, является одной из наиболее частых причин, по которым отгрузка останавливается у ворот.
2. Диаметр, овальность и развал.
Полоса плюс-минус 0,01 мм является нормальной для тонких датчиков, и поставщик и клиент должны измерять ее одинаково. Не меньшее значение имеют овальность и выпуклость: провод некруглой формы обжимается неравномерно, а сформированное кольцо с неравномерной радиальной толщиной стенки наклоняется в канавке и теряет фиксацию.
3. Закал, удлинение и поверхность.
Пружинный отпуск или отжиг с указанным диапазоном удлинения делают скручивание и формование предсказуемыми. Состояние поверхности — метки рисунка, нахлесты, остатки смазки — определяет, начинаются ли усталостные трещины в месте изгиба, извитости или в точке контакта с канавкой.
4. Покрытие, чистота и документация.
Вес покрытия, адгезия и паяемость должны указываться в цифрах, а не в описании. Попросите номера плавок, заводские сертификаты и сертификат проверки вместе с партией, а также подтвердите, что проволока была очищена и упакована, чтобы выдержать транспортировку.
Прежде чем обсуждать цену, в запрос предложения стоит включить пять вопросов:
- Каков источник расплава и соответствует ли он применимому пункту о специальных металлах?
- Какой допуск применяется к диаметру и овальности и как он измеряется?
- Какой диапазон отпуска и удлинения применяется и является ли испытание на скручивание или изгиб частью приемки?
- Какой вес покрытия и класс адгезии необходим?
- Какие документы поставляются с партией — заводской сертификат, акт проверки, протокол испытаний?
Если проволока или полоса в конечном итоге представляют собой рифленый удерживающий элемент, характеристики сопрягаемой части имеют равный вес. Стопорное кольцо вала, размеры которого соответствуют стандарту DIN 471, все равно может выйти из строя, если глубина канавки или твердость кольца выходят за пределы предполагаемого диапазона, поэтому кольцо и канавку лучше аттестовать вместе, а не по отдельности.
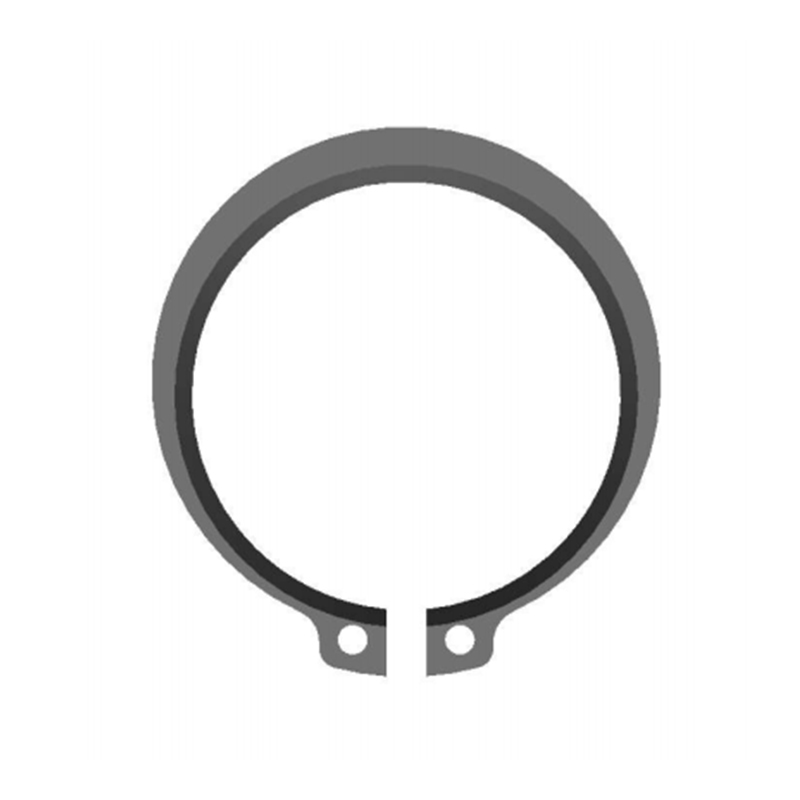 Внешние стопорные кольца для валов-DIN471 Поставщики Главная Продукция Внешние стопорные кольца Внешние стопорные кольца для валов-DIN471 Посмотреть продукт →
Сравнение сплавов проволоки для аэрокосмической и оборонной промышленности
Выбор сплава обычно начинается с температурного диапазона и коррозионной среды, а затем сужается по прочности и стоимости. В таблице ниже сравниваются оценки, которые чаще всего встречаются в спецификациях программ.
Индекс затрат является наименее важным столбцом, пока он не останется единственным. Инженеры, которые делают выбор только по стоимости, обычно возвращаются к работе после разрушения, вызванного коррозией, и вторая квалификация стоит больше, чем когда-либо стоил материал. Та же логика применима к несущим пружинным элементам, таким как тарельчатая пружинная шайба, рассчитанная на высокие нагрузки в соответствии с DIN 2093, где отклонение твердости или плоскостности изменяет силу, которую испытывает соединение, а не только внешний вид детали.
 Высоконагруженная пружинная шайба Belleville-DIN2093 Поставщики Главная страница Продукция Пружинная шайба Бельвиля Пружинная шайба Бельвиля для высоких нагрузок-DIN2093 Посмотреть продукт →
Скрытые метрики: где концентрируются несоответствия, связанные с проводной связью
Данные о входных проверках производства с проволочной подачей редко публикуются, но эта закономерность повторяется в книгах заказов аэрокосмической и оборонной промышленности. Смещение диаметра и состояние поверхности вместе являются причиной примерно шести из десяти браков, и оба они обнаруживаются при поступлении товара.
Последний бар — тот, который стоит больше всего за событие. Нарушение прослеживаемости не приводит к появлению бракованной детали, а приводит к блокировке: партия помещается на карантин, последовательность сборки перепланируется, а клиент уведомляется. Лазерный микрометр, проверка адгезии покрытия и чистый пакет сертификатов стоят гораздо меньше, чем одна приостановленная поставка.
Как спрос на прецизионные провода распределяется в аэрокосмической и оборонной отраслях
Спрос распределен неравномерно, и это разделение объясняет, почему требования к калибрам и допускам продолжают ужесточаться. Авионика и двигатель работают вместе, поглощая более половины объема, и оба находятся в крайнем конце манометрического диапазона.
- Авионика и комплекты подвески: 32 процента.
- Двигатель и аппаратура управления полетом: 24 процента.
- Крепление конструкции планера: 18 процентов.
- Сухопутные и военно-морские платформы: 15 процентов.
- Космические и спутниковые системы: 11 процентов.
Воспринимайте диаграмму как карту закупок. В 32-процентной доле авионики доминируют качество обжима и адгезия покрытия; доля двигателей, составляющая 24 процента, приходится на долю двигателя, где температура и поведение окисления определяют выбор сплава; 18-процентная доля планера приходится на долю проволочных удерживающих и запирающих компонентов, потребляемых в больших количествах. Составление списка поставщиков вокруг одного из этих трех сегментов редко охватывает два других.
От спецификации проволоки до выпуска продукции: пятиэтапный путь квалификации
Шаг 1. Определите рабочий цикл
Температурный диапазон, вибрация, влажность, соляной туман и ожидаемый срок службы соответствуют применимому стандарту. Две-четыре недели инженерного времени — это нормально, и это самый дешевый этап, чтобы все сделать правильно.
Шаг 2. Квалификация источника расплава
Прежде чем брать пробы, подтвердите ограничения на импорт и положения о специальных металлах, а также соберите номера плавок и заводские сертификаты. Этот шаг предотвращает самый дорогой класс отказов.
Шаг 3: Первая проверка изделия
Диаметр и овальность, растяжение, удлинение, твердость, масса покрытия и визуальный осмотр при увеличении. Для замковой проволоки добавьте испытание на разрушающее скручивание образцов длины.
Шаг 4. Подтвердите процесс
Рисование, отжиг, очистка, нанесение покрытия и формовка - все это перемещает материал. Проверяйте упругость и посадку канавок на фасонных деталях, а не на плоских образцах, поскольку именно здесь проявляется поведение при формовке.
Шаг 5: Выпуск в производство
Разделение партий, контроль «первым поступило — первым отправлено» и отслеживание штрих-кодов в соответствии с теми же принципами, которые используются во всех собственный производственный поток , а также отбор проб AQL и автоматическую оптическую сортировку формованных деталей.
На шагах 3 и 4 большинство программ обнаруживают, что их спецификация неполна. Если проверка первого изделия прошла успешно, но первая тысяча сформированных деталей вышла за пределы допуска, проблема обычно заключается в возможностях процесса, а не в входящей проволоке.
Техническое обслуживание, соблюдение требований и оформление документов, защищающих лот
Соблюдение требований в этом сегменте в основном зависит от доказательств. Партия проволоки, которую невозможно отследить до расплава, вес покрытия, который был предполагаемым, а не измеренным, или запись о термообработке, существующая только в электронной почте, - все это всплывет во время аудита клиента, а часто и спустя годы после поставки.
- Положения об ограничении материалов: сверяйте страну плавки и одобрение завода с чертежом перед заказом, а не после доставки.
- Система качества: система управления качеством в аэрокосмической отрасли, а также аккредитованные специальные разрешения на термообработку и гальваническое покрытие.
- Доказательства испытаний: механическая и металлургическая проверка компетентной лабораторией; наш собственный испытательный центр получил аккредитацию CNAS , что позволяет использовать отчеты при аудите клиентов.
- Хранение записей: храните записи о партиях, плавках, покрытиях и проверках в течение определенного программой периода, обычно десяти лет или срока службы платформы.
- Хранение и обращение: плакированная проволока имеет срок годности, катушки не должны перекручиваться, правила минимального радиуса изгиба действуют как на верстаке, так и на чертеже.
Планирование технического обслуживания следует той же логике. Если в качестве предохранительных запирающих или удерживающих элементов используется прецизионная проволока, заменяйте ее по состоянию, а не по календарю, и заменяйте весь запирающий комплект, а не одну петлю. Смешанные винтажи трудно отследить и легко ошибиться.
Прецизионная проволока — это небольшая позиция, оказывающая большое влияние на график программы. Рабочее правило простое: указывайте систему материалов, а не материал. Назовите сплав и источник расплава, укажите допуск на диаметр и овальность с помощью метода измерения, определите отпуск и удлинение с помощью испытания на скручивание или изгиб, а также потребуйте массу покрытия плюс пакет сертификатов к каждой партии.
Для компонентов проволочной формы распространите ту же дисциплину на геометрию сопряжения. Кольца, зажимы и пружинные элементы хороши настолько, насколько хороши канавка, отверстие или гнездо, с которым они работают, а содержание соединения, квалифицированного как система, обходится дешевле, чем две детали, квалифицированные отдельно.