Каждый инженер-технолог видел одну и ту же картину отказа: стопорное кольцо теряет сцепление во время работы с высокой вибрацией или пружинная шайба, которая медленно теряет зажимную нагрузку после многократного термоциклирования. Симптомы выглядят по-разному, но основная причина часто одна и та же — сталь никогда не подвергалась дисперсионной термообработке, необходимой для достижения полной упругой прочности.
Дисперсионная термообработка, также называемая дисперсионным твердением или старением, представляет собой трехэтапный термический процесс, который повышает предел текучести, твердость и усталостную прочность выбранных сплавов. Для стопорных колец, пружинных шайб и штампованных крепежных деталей это разница между компонентом, который остается заблокированным в своей канавке, и компонентом, который выдвигается под нагрузкой.
Ключевой вывод: Правильно примененная дисперсионная термообработка может повысить предел текучести на 50 % и более по сравнению с отожженным состоянием, вызывая при этом минимальную деформацию — именно поэтому от нее зависят тонкие детали с жесткими допусками, такие как стопорные кольца и тарельчатые шайбы.
Что на самом деле дает термообработка осадков
Этот механизм не направлен на повышение прочности металла за счет холодной обработки или мартенситного превращения. Вместо этого сплав вынужден выделять чрезвычайно мелкие осадки внутри своей кристаллической структуры. Эти частицы блокируют движение дислокаций — микроскопических дефектов, которые позволяют металлу сгибаться и поддаваться. Больше препятствий означает большую силу.
Для компонента крепежа это дает три измеримых преимущества:
- Более высокий предел эластичности — деталь возвращается к своей первоначальной форме после многократного отклонения, именно это и должно делать стопорное кольцо каждый раз, когда оно раздвигается и устанавливается.
- Стабильная нагрузка зажима — устойчивость к релаксации напряжений сохраняет герметичность пружинных шайб при рабочих температурах примерно до 300°С, в зависимости от марки.
- Более длительный усталостный срок службы — мелкие, равномерно диспергированные выделения задерживают возникновение трещин при циклической вибрации.
Увеличение предела текучести по сравнению с отожженным состоянием в обычных стареющих сплавах.
Приблизительный рабочий предел для стареющей пружинной стали до ускорения релаксации напряжения.
Старение приводит к минимальным изменениям размеров, сохраняя допуски на посадку канавок прецизионной штамповки.
Три стадии осаждающей термообработки
Этап 1 — Обработка раствором
Деталь нагревают до температуры, при которой все легирующие элементы растворяются в единый твердый раствор. Для углеродистой пружинной ленты это обычно составляет 780–880°C; для дисперсионно-твердеющей нержавеющей стали - примерно до 1065°С; для алюминиевых сплавов — 470–500°С. Время выдержки должно быть достаточно продолжительным для гомогенизации структуры, но достаточно коротким, чтобы избежать роста зерен. Для штампованных деталей на этом этапе также ослабляются внутренние напряжения, возникающие при вырубке и формовке.
Этап 2 — Закалка
Быстрое охлаждение удерживает растворенные элементы на месте, создавая перенасыщенный твердый раствор. На этом этапе металл тверже, чем отожженный, но еще не достиг окончательной прочности. Закалочные среды варьируются от воды и масла до растворов полимеров или принудительного воздуха. Тонкие секции, такие как стопорные кольца и шайбы, быстро остывают, однако закалку все равно необходимо регулировать, чтобы избежать деформации или растрескивания.
Этап 3 — Старение
Контролируемый повторный нагрев при более низкой температуре — обычно от 150 до 500 °C в зависимости от сплава — позволяет растворенным элементам образовывать зародыши и расти в виде ультрамелких осадков. Недостаточное старение оставляет силы неразвитыми; чрезмерное старение приводит к укрупнению частиц и размягчению материала. Точный контроль времени и температуры — вот что отличает надежный термообработчик от простого.
Сравнение: закалка от атмосферных осадков и другие маршруты
Выбор термообработки — инженерное решение, зависящее от формы, толщины и нагрузки изделия. В приведенном ниже сравнении суммированы наиболее распространенные способы, которые может использовать производитель крепежных изделий.
Реакция старения: скрытый пик
У каждого старотвердеющего сплава есть пик твердости, и единственный способ определить его — это брать образцы деталей в зависимости от времени и температуры. На приведенной ниже диаграмме показана типичная реакция старения полосы пружинной стали, выдержанной при температуре 350°C после закалки. Твердость повышается по мере образования мелких осадков, а затем снижается по мере укрупнения частиц.
Это скрытый показатель, о котором большинство покупателей никогда не спрашивают. Несостаренный материал может пройти минимальное испытание на твердость, но при этом не достичь полного предела упругости, заложенного в изделие. Слишком старый материал может привести к преждевременному усталостному разрушению. Ответственный поставщик отслеживает кривую для каждой партии и документирует фактический период выдержки.
Где детали, закаленные осаждением, имеют наибольшее значение
Отрасли промышленности, которые больше всего требуют от крепежных изделий, - это те же самые отрасли, которые определяют спецификации термообработки осаждением. Распределение ниже представляет типичное потребление компонентов из закаленной пружинной стали по отраслям промышленности.
В автомобильных трансмиссиях и ШРУСах внешние стопорные кольца валов по стандарту DIN 471 должны сохранять радиальное сцепление в течение миллионов циклов нагрузки на высоких оборотах. В ветряных турбинах корпуса редукторов нуждаются в фиксации со стороны отверстия, которая выдерживает как вибрацию, так и температуру смазки. В строительной технике пружинные шайбы должны сохранять предварительную нагрузку в течение десятилетий без плановой подтяжки.
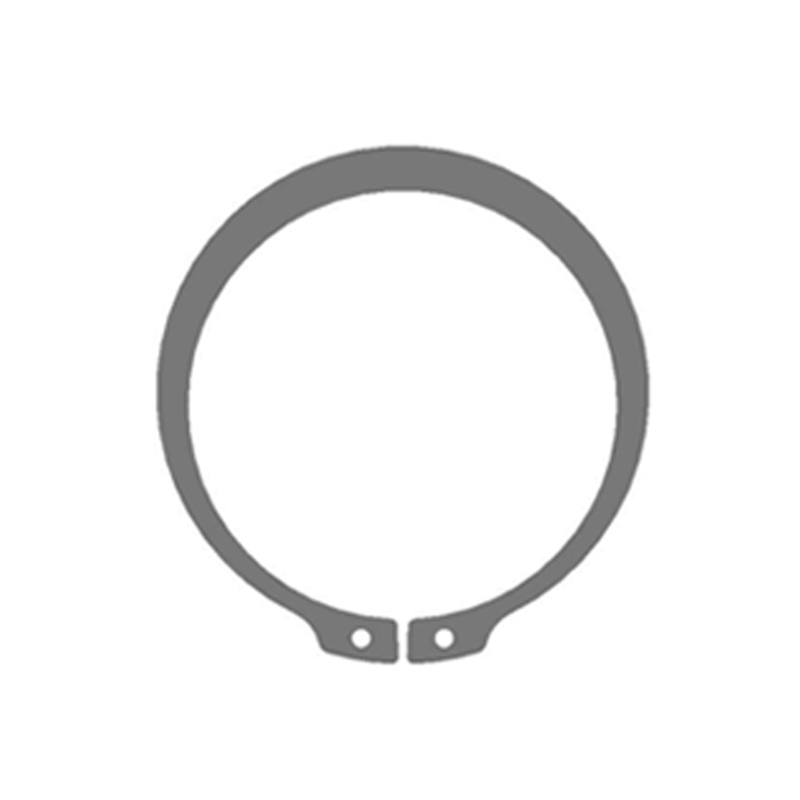
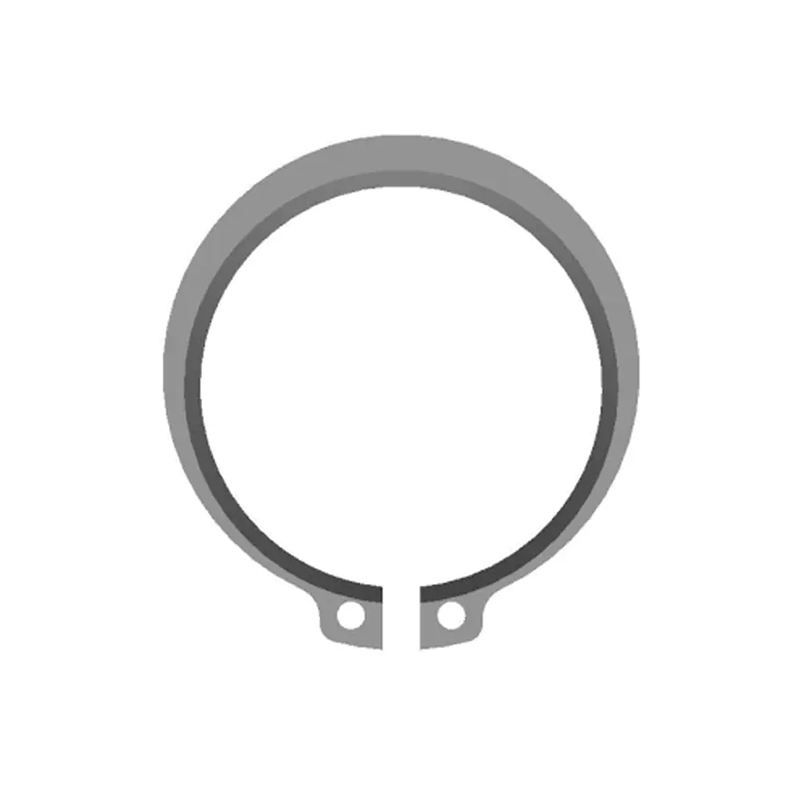
 DIN 471 Наружные стопорные кольца для фиксации вала Эти внешние стопорные кольца предотвращают осевое смещение валов при использовании таких материалов, как 65Mn и нержавеющая сталь, а также при обработке поверхности, такой как фосфатирование и цинкование. Они подходят для высокоскоростных автомобильных и ветряных турбин, где радиальное сцепление и устойчивость к вибрации имеют решающее значение. Посмотреть продукт →
Определение дисперсионно-твердеющих крепежных изделий: практическое руководство
Покупатели и инженеры-проектировщики, как правило, сосредотачиваются на цене и сроках поставки, но срок службы определяется спецификациями термообработки. Выполните следующие пять шагов, и вы получите спецификацию закупок, которая выдержит контакт с реальностью.
Определить условия обслуживания
Запишите диапазон рабочих температур, цикл нагрузки и уровень вибрации. Эти три параметра определяют, подходит ли углеродистая пружинная сталь, 50CrV4 или дисперсионно-твердеющая нержавеющая сталь.
Выберите материал и стандарт
Сопоставьте марку с применимым стандартом — DIN 471 и DIN 472 для стопорных колец, DIN 2093 для тарельчатых шайб, DIN 988 для плоских шайб. Стандарты определяют диапазоны твердости, размеры и методы испытаний.
Установите критерии приемки
Согласуйте окно твердости, пробную нагрузку и состояние поверхности. Для стопорного кольца допуск посадки в канавку и полный прогиб без постоянной установки не подлежат обсуждению.
Проверка управления процессом
Спросите, как производитель контролирует кривую старения каждой партии. Полный собственное производство — от прокатки и штамповки до термообработки и оптической сортировки — сокращает цикл обратной связи и улучшает согласованность.
Требовать документацию
Запросите сертификаты на материалы, отчеты об испытаниях на твердость и протоколы проверки размеров. Независимая аккредитация испытательного центра поставщика добавляет реальной уверенности.
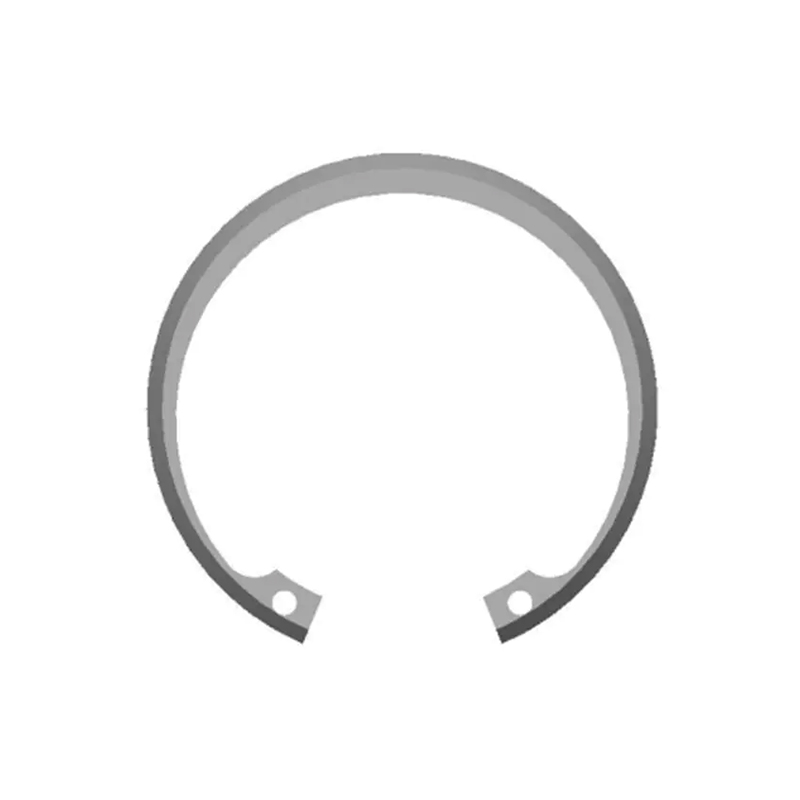
Когда речь идет об отверстии ступицы или корпуса, внутренние стопорные кольца DIN 472 остаются стандартным решением для фиксации подшипников и компонентов, доступ к разборке которых ограничен.
 DIN 472 Внутренние стопорные кольца для фиксации отверстия Эти метрические стопорные кольца, предназначенные для установки во внутренние канавки, ограничивают осевое перемещение компонентов в отверстиях. Доступные в исполнении из углеродистой и нержавеющей стали со стандартной обработкой поверхности, они идеально подходят для фиксации подшипников там, где доступ к разборке ограничен. Посмотреть продукт →
Для конструкций, которым требуется высокая, предсказуемая предварительная нагрузка в плотном корпусе, тарельчатые пружинные шайбы DIN 2093, отвечающие высоким нагрузкам, обеспечивают прогрессивную жесткость пружины — но только в том случае, если полоса состарена до проверенного пика твердости.
 DIN 2093 Шайбы тарельчатые пружинные для высоких нагрузок Эти конические дисковые пружины обеспечивают прогрессивную жесткость пружины и поддерживают предварительную нагрузку в жестких условиях. Изготовленные из пружинной стали, такой как 51CrV4, они обеспечивают малый ход и высокую компенсационную силу, предотвращая ослабление и поглощение ударов в механическом и электронном оборудовании. Посмотреть продукт →
Техническое обслуживание, проверка и соблюдение требований
Решения по термообработке не заканчиваются у ворот завода. То, как компонент хранится, устанавливается, покрывается металлом и проверяется, определяет, сохранится ли металлургическое преимущество.
- Никогда не используйте повторно стопорные кольца или стопорные кольца. Кольцо, которое было раздвинуто для снятия, уже подверглось напряжению, превышающему предел упругости; его переустановка приводит к усталостному сбою.
- Выпекать после нанесения. Водород, введенный во время гальваники, может вызвать замедленное разрушение стали высокой твердости. Стандартная практика – запекание после пластины при температуре 190–220°C в течение не менее четырех часов.
- Проверьте твердость при входном контроле. Портативный тест на твердость выборочной партии выявляет недостарение и перестарение еще до того, как детали попадут на линию.
- Подтвердите прослеживаемость. Взаимодействие между решения по термообработке и покрытию поверхности может изменить коррозионную стойкость и усталостное поведение таким образом, который должен быть документирован в сертификатах партии.
Ожидания по соблюдению требований также ужесточаются. Покупатели все чаще запрашивают декларации о материалах, подтверждающие соответствие требованиям REACH и RoHS, а также протоколы испытаний аккредитованных лабораторий. Собственный испытательный центр, аккредитованный CNAS, снижает нагрузку на документацию и сокращает циклы утверждения для новых поставщиков.
Термическая обработка осаждением не является загадочным металлургическим ритуалом; это измеримый и контролируемый процесс. Реальная разница между стопорным кольцом премиум-класса и преждевременным выходом из строя заключается в том, был ли этот процесс задан, проверен и проверен. Прежде чем одобрить поставщика крепежных изделий, спросите, как они подвергают свой материал закалке старением, какое окно твердости они гарантируют и как они это подтверждают. Ответы скажут вам больше, чем цена за тысячу долларов.