Каждый раз, когда вал вращается в коробке передач, приводе или роторе ветряной турбины, кольцо холодной штамповки обычно удерживает узел от расхождения. Холодная штамповка — это процесс формования при комнатной температуре: рулон пружинной стали или полосы нержавеющей стали подается в пресс, затем вырубается, прокалывается и сгибается прогрессивной матрицей в готовые детали. Это стандартный производственный маршрут стопорных колец, стопорных колец и штампованных шайб, поскольку он сочетает в себе эффективность использования материала, скорость и повторяемость размеров. В этой статье рассказывается, как работает этот процесс, какие допуски он может выдерживать, какие показатели материала имеют значение и как написать спецификацию покупки, которая выдержит контакт с реальной производственной линией.
Основной вывод: холодная штамповка обеспечивает минимальную себестоимость единицы продукции и наиболее стабильные размеры стопорных колец, стопорных колец и штампованных шайб при средних и больших объемах производства. Однако точность, которой вы на самом деле достигаете, определяется зазором штампа, компенсацией пружинения и допуском на входную полосу, а не скоростью или тоннажем пресса.
Что происходит внутри штампа для холодной штамповки
Пресс подает рулонный материал в прогрессивный инструмент, и каждый ход перемещает полосу на одну станцию. Одна станция заготовляет внешний контур, следующая пробивает выступы или пазы, а следующая станция формирует фаску перед отделением детали от полосы. Например, внешнее стопорное кольцо превращается из плоской полосы в целое кольцо менее чем за одну секунду, а затем проходит через систему сортировки, которая отбраковывает все, что находится за пределами размерного окна.
Три физических принципа объясняют, почему процесс ведет себя именно так:
Холодная деформация
Отсутствие нагрева означает отсутствие окалины и обезуглероженного слоя. Сохраненная поверхность напрямую способствует усталостной прочности, поэтому штампованные кольца из пружинной стали могут выдерживать миллионы циклов вибрационного узла.
Упрочнение
Штамповка придает твердость срезанным краям и сформированным углам. В зависимости от марки входящая полоса пружинной стали может набрать от 10 до 20 HRC во время хода, что часто исключает необходимость отдельной операции закалки.
Пружинный возврат
Каждый эластичный материал после формования пытается вернуться к своей первоначальной форме. Производители инструментов превышают углы изгиба на расчетную величину, обычно от 2 до 5 градусов для пружинной стали, и подтверждают компенсацию на первоначальных деталях.
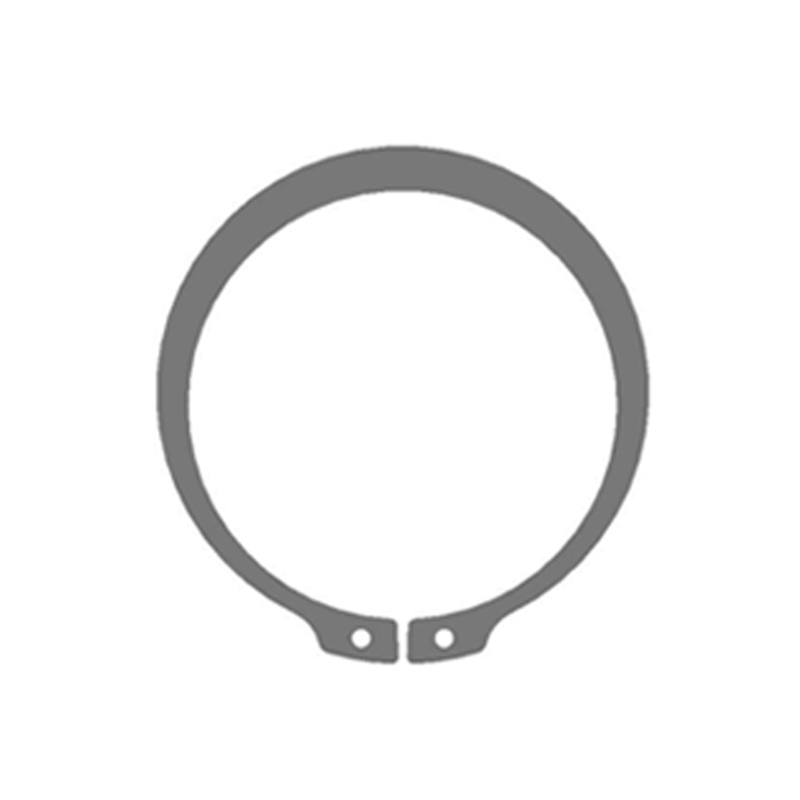
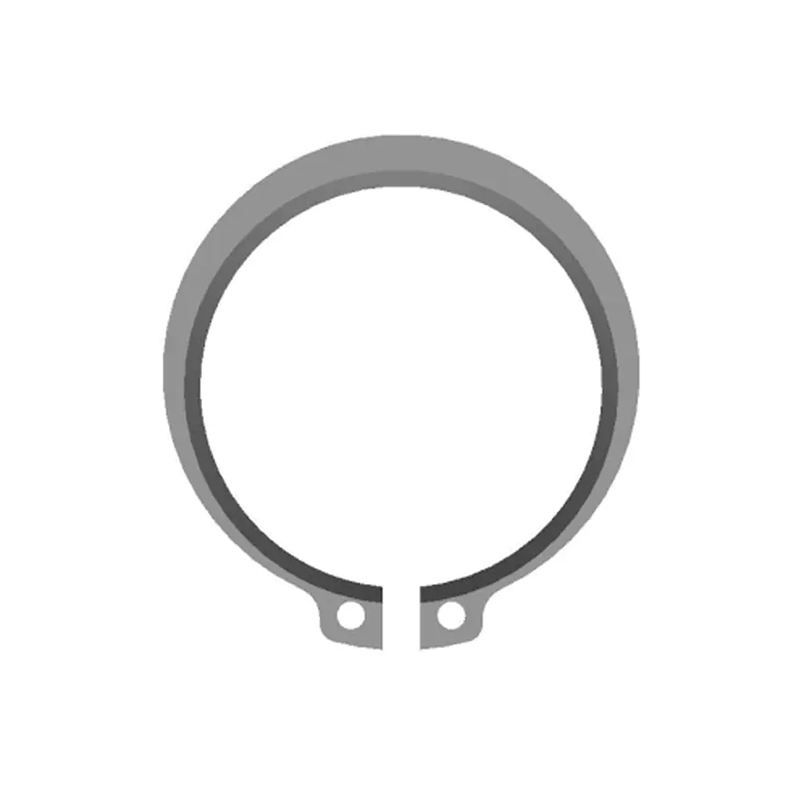
Внешние стопорные кольца валов DIN 471 доказывают эту точность на практике. Благодаря тому, что зазор для вырубки составляет от 8 до 12 процентов от толщины полосы, а толщина материала — в пределах ±0,02 мм, готовое кольцо прочно садится в канавку без люфта, но при этом его легко снять с помощью плоскогубцев для стопорных колец.
 DIN 471 Наружные стопорные кольца для валов с прецизионными допусками Эти внешние стопорные кольца для валов имеют точный вырубной зазор и жесткий контроль толщины материала, обеспечивая надежную посадку в канавках и при этом оставаясь съемными с помощью стандартных плоскогубцев. Подходит для осевой фиксации в механических узлах. Посмотреть продукт →
Холодная штамповка по сравнению с горячей ковкой, механической обработкой и формовкой проволоки
В таблице ниже холодная штамповка сравнивается с тремя альтернативами, которые покупатель может оценить при одинаковой геометрии стопорного кольца.
Столбец допусков является основной причиной, по которой покупатели прецизионных крепежных изделий предпочитают холодную штамповку горячей ковке: при сопоставимой геометрии холодная штамповка позволяет сохранять отклонения размеров примерно в шесть раз меньше, потребляя при этом лишь часть энергии.
Скрытые индикаторы, контролирующие срок службы
На чертеже общего вида указаны внешний диаметр и толщина, но длительный срок службы определяется несколькими значениями, которые редко появляются на чертеже:
- Высота заусенца — Соблюдайте ширину менее 0,10 мм на стороне отрыва и попросите, чтобы заусенец был направлен в сторону от контактной поверхности канавки.
- Консистенция твердости — в пределах ±3 HRC по партии при условии термообработки; большие разбросы обычно означают нестабильную загрузку печи или химию полосы.
- Предел прочности — устанавливается по марке материала плюс наклеп; В таблице ниже показаны типичные минимальные значения.
- Усталостная выносливость — для динамических приложений требуется проверка после 100 000 циклов при рабочей нагрузке перед выпуском в производство.
В таблице ниже указаны минимальные пределы прочности на разрыв для пяти марок материалов, обычно используемых для штампованных стопорных колец:
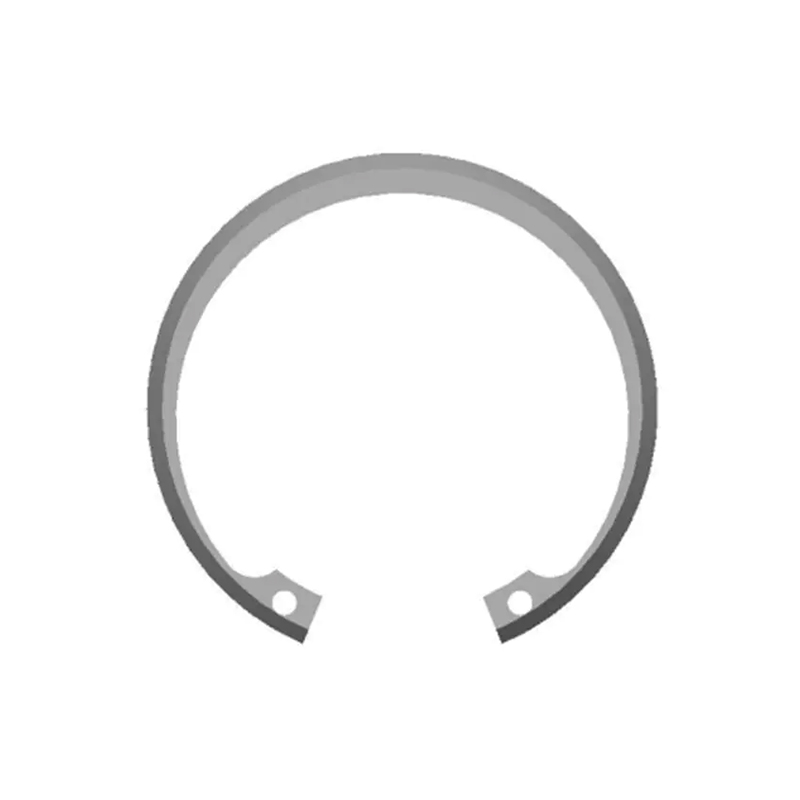
Детали, монтируемые через отверстие, зависят от тех же параметров. Внутренние стопорные кольца метрического стандарта DIN 472 фиксируются в обработанной канавке внутри корпуса, а их удерживающая сила зависит как от размеров кольца, так и от допуска ширины канавки. Если толщина поступающей полосы изменяется, твердость зоны сдвига изменяется, и кольцо может свободно сидеть под воздействием вибрации.
 Метрические DIN 472 Внутренние стопорные кольца для внутренних канавок Эти внутренние стопорные кольца, изготовленные в соответствии с метрическими стандартами DIN 472, фиксируются в обработанных канавках корпуса, предотвращая осевое перемещение. Их удерживающая сила зависит от точных размеров колец и допусков на ширину канавок, что имеет решающее значение для виброустойчивых сборок. Посмотреть продукт →
Промышленная дистрибуция холодноштампованного крепежа
Производственные программы в автомобильной, ветроэнергетической и строительной технике демонстрируют четкую картину концентрации. Автомобильный сектор потребляет наибольшую долю штампованных стопорных колец, поскольку на каждом автомобиле их сотни в трансмиссиях, системах рулевого управления, тормозах и механизмах сидений. Ветроэнергетика является наиболее быстрорастущим сегментом, где компоненты осевого крепления защищают дорогостоящие инвестиции в трансмиссию.
В редукторах ветряных турбин все чаще используются тарельчатые пружинные шайбы, рассчитанные на высокие нагрузки, чтобы сохранять предварительную нагрузку на фланцевые болты, несмотря на переменные изгибающие нагрузки. DIN 2093 определяет классы нагрузки и диапазоны размеров для этих шайб, а холодная штамповка позволяет экономично производить их из специально прокатанной пружинной стали. Такие же шайбы появляются в системах подвески и тяжелой строительной технике, где вибрация и удары являются частью нормальной работы.
 DIN 2093 Шайбы тарельчатые пружинные для высоких нагрузок Конические тарельчатые пружины по DIN 2093 предназначены для поддержания предварительного натяга фланца при переменных нагрузках. Они поглощают удары, компенсируют провисание болтов и широко используются в ветряных турбинах, системах подвески и тяжелонагруженном оборудовании для надежных болтовых соединений. Посмотреть продукт →
Пятиэтапный контрольный список для выбора крепежа для холодной штамповки
Приведенная ниже последовательность соответствует логике реального проекта снабжения: от стандартного выбора до входного контроля. Каждый шаг напрямую влияет на производительность окончательной сборки.
Подтвердите стандарт и геометрию канавки.
Выбирайте между DIN 471 (вал), DIN 472 (отверстие), DIN 984 (внутренний зуб), DIN 2093 (тарельвилль) или чертежом по индивидуальному заказу. Стандарт также определяет размеры канавок в сопрягаемой детали, поэтому перед запросом ценового предложения проверьте ширину и глубину канавки.
Укажите марку материала
Пружинные стали, такие как C67S, 65Mn и 51CrV4, предлагают лучшее соотношение прочности и стоимости для динамических применений. Марки нержавеющей стали, такие как SUS301 и SUS304, выбираются из-за коррозионной стойкости и работы при высоких температурах, допуская более низкую прочность на разрыв.
Определите критические допуски и направление заусенцев.
Укажите, какая сторона кольца является функциональной поверхностью, сориентируйте от нее борфрезу и подтвердите максимально допустимую высоту заусенца. Штампованная деталь не обрабатывается; сделать допуск реалистичным для метода производства.
Выберите обработку поверхности
Промасленные, фосфатированные, оцинкованные или пассивированные поверхности подходят для разных условий эксплуатации. Например, фосфатирование обеспечивает базовое покрытие, которое также повышает устойчивость к коррозии, а цинкование типично для мест под кузовом автомобиля.
Планирование входного контроля
Согласуйте уровни отбора проб, испытания на твердость, проверку манометров и испытание на посадку в канавку с репрезентативным валом или отверстием. В сочетании с автоматической оптической сортировкой поставщика это замыкает цикл еще до того, как детали попадут на вашу сборочную линию.
Если ваша деталь выходит за рамки стандартного каталога, группы инженеров могут адаптировать геометрию, материал и покрытие вместе с производителем штамповки, который проводит специальную подготовку. нестандартные штампованные детали на заказ программа. Выполнение разработки внутри штамповочной фабрики позволяет избежать передачи проблем с допусками между двумя разными поставщиками.
Поддержание качества на линии штамповки больших объемов
Разрыв между идеальным образцом прототипа и партией в 500 000 штук — самая трудная часть процесса холодной штамповки, которую трудно контролировать. Износ штампа приводит к изменению зазора вырубки, твердость от рулона к рулону меняется незначительно, а загрузка печи для термообработки влияет на однородность твердости. Поэтому для стабильного результата требуется нечто большее, чем просто хороший инструмент: ему нужна система процессов.
Полностью вертикально интегрированная производственная линия — от прецизионной прокатки и изготовления штампов до штамповки, термообработки, фосфатирования, ультразвуковой очистки и автоматического оптического контроля — все эти переменные сохраняются в одном цикле. Статистический контроль процесса отслеживает критические размеры каждый час, а выход за контрольные пределы останавливает линию до того, как дефектные детали умножатся.
Покупатели защищают себя, настаивая на трех вещах: сертификатах на материалы от поставщика рулонов, отчете о проверке первой партии для каждого нового инструмента или партии материала и системе отслеживания, которая связывает каждый код партии с производственным заказом. Собственная испытательная лаборатория, имеющая аккредитованный статус, такая как CNAS, также устраняет большинство споров по поводу результатов твердости и растяжения после отгрузки.
Холодная штамповка по сути остается простым процессом. Но разница между кольцом, которое прослужит долго, и кольцом, которое треснет после нескольких тысяч циклов, обычно сводится к параметрам, описанным в этой статье: марке материала, зазору инструмента, состоянию кромки и дисциплине цикла качества.