Специалисты по техническому обслуживанию пищевого предприятия заменяют одно и то же стопорное кольцо вала каждые 14 месяцев. Кольцо 17-4 PH, состарено до Н900, потому что это была самая прочная колонка в паспорте, и оно продолжает трескаться на выступе, где собирается промывочная вода. Проблема не в сплаве. Условие такое. H900 обеспечивает предел текучести примерно 1310 МПа и платит за это большей частью запаса прочности на хлоридную коррозию.
Короткий ответ: 17-4 (UNS S17400, AISI 630, EN 1.4542) представляет собой мартенситную дисперсионно-твердеющую нержавеющую сталь. Вы обрабатываете или штампуете его в состоянии, обработанном мягким раствором, затем стареете при температуре от 480 ° C до 620 ° C, чтобы достичь предела текучести от 725 до 1310 МПа. Укажите его, когда вам нужна прочность выше 300-й серии и коррозионная стойкость за пределами 400-й серии, а также когда вы контролируете стадию старения. Не указывайте его, если хлориды, горячая кислота или постоянная рабочая температура выше примерно 300 °C устанавливают предел.
Почти каждый сбой 17-4, который мы видим, связан с одной и той же основной причиной: обработка старением рассматривалась как формальность, а не как причина существования сплава.
Как работает механизм осаждения
Обработка на раствор при температуре около 1040 ° C растворяет легирующие элементы в кубический гранецентрированный аустенит. Затем воздушное охлаждение превращает этот аустенит в низкоуглеродистый реечный мартенсит, а не в твердый, склонный к растрескиванию пластинчатый мартенсит высокоуглеродистой инструментальной стали. Поскольку содержание углерода ограничено 0,07%, охлажденная структура достаточно мягкая для механической обработки, а скорость охлаждения достаточно мягкая, поэтому деформация остается небольшой по сравнению с легированной сталью, подвергнутой закалке и отпуску.
Старение – это источник силы. Выдерживание детали при температуре 480–620 °C в течение одного-шести часов приводит к выделению богатых медью фаз размером всего лишь нанометры, а также карбидов ниобия, которые скрепляют границы зерен. Эти выделения деформируют мартенситную решетку и блокируют движение дислокаций. При охлаждении осадки остаются мелкими и связными, поэтому прочность достигает пика. С возрастом они становятся более горячими, и они грубеют: прочность падает, пластичность, ударная вязкость и коррозионная стойкость восстанавливаются.
Химия делает свое дело
Примерно 15,5–17,5% Cr, 3–5% Ni, 3–5% Cu и 0,15–0,45% Nb. Хром создает пассивную пленку, медь образует осадок, ниобий улучшает размер зерна и замедляет перестарение.
Один шаг с низким уровнем искажений
Нет закалочной ванны, нет риска растрескивания, рост обычно менее 0,1%. Поэтому этот сплав подходит для готовых деталей и фасонных колец, которые должны соблюдать допуски.
Магнитный в любых условиях
В отличие от 304 или 316, 17-4 остается ферромагнитным от состояния A до Н1150. Актуально для датчиков, магнитных зажимов и любых сборок, в которых остаточный магнетизм притягивает мусор.
Данные о недвижимости по состоянию
Кривая старения — это спецификация. Приведенные ниже значения представляют собой типичные значения для прутков и небольших поковок при комнатной температуре в соответствии с ASTM A564 или AMS 5643; тяжелые секции стоят ниже, поэтому всегда указывайте, откуда берется тестовый купон.
Обратите внимание, сколько на самом деле стоит эта сделка. В стопорном кольце или болтовом соединении разница между пределом текучести 1310 МПа и 725 МПа редко влияет на конструкцию, поскольку канавка, резьба или изменение сечения выходят из строя задолго до того, как это произойдет с сыпучим материалом. От этого зависит, выживет ли деталь в окружающей среде в течение интервала обслуживания. По этому показателю H900 часто оказывается неправильным выбором, а H1150 — правильным.
Цифры, которые скрывают большинство технических характеристик
Предел текучести легко сравнить и легко переоценить. В приведенной ниже таблице показано соотношение 17-4 по сравнению с обычными альтернативами при комнатной температуре с использованием типичных минимумов, а не маркетинговых показателей.
205 МПа
205 МПа
275 МПа
655 МПа
725 МПа
1310 MPa
Точки, которые важнее полос:
- Хлоридная коррозия под напряжением – это настоящий потолок. Растягивающее напряжение, хлориды и температура примерно выше 60 °C образуют классическую комбинацию, и состояние пиковой выдержки наименее устойчиво к ней. Превышение уровня H1150 или H1150M является стандартным решением.
- Высокие стандарты обслуживания ограничивают эту категорию до условий переизбытка. NACE MR0175 / ISO 15156 не принимает 17-4 в H900, поэтому шток клапана или устьевой крепеж, указанный при максимальной прочности, не соответствует требованиям еще до того, как он будет обработан.
- Риск водородного охрупчивания возрастает с ростом прочности. Если деталь 17-4 при H900 должна быть подвергнута гальваническому покрытию, цикл обжига не является обязательным, и гальваническому цеху необходимо указать его в заказе на поставку.
- Истирание является обычным явлением, когда 17-4 работает против 17-4 в скользящем контакте. Различная твердость, сухая пленочная смазка или замена одной контртелы решают проблему дешевле, чем модернизация материала.
- Старение оставляет темный оксид, который необходимо удалять травлением или механическим способом, иначе на поверхности никогда не появится та коррозионная стойкость, за которую вы заплатили.
Где оценка занимает свое место
Потребление сконцентрировано в тех случаях, когда конструктору требуется примерно вдвое большая прочность, чем у 316, без использования легированной стали, зависящей от покрытия. Представленное ниже разделение представляет собой ориентировочный план планирования, а не исследование рынка.
Аэрокосмическая промышленность, 30% - исполнительное оборудование, арматура, высокопрочные крепежные детали и компоненты планера, на которые распространяется действие стандарта AMS 5643.
Нефть и газ, 25% — штоки клапанов, затворы, седла и подводная арматура, почти всегда находящиеся в изношенном состоянии.
Химическая и процессная, 18% — валы насосов, рабочие колеса, втулки и мешалки.
Продукты питания, бумага и фармацевтика, 12% — ракельные лезвия, ножи, валы и промывочное оборудование.
Медицинские и лабораторные, 8% — инструменты и оснастка; остальное промышленное использование составляет остальную часть.
Определение крепежных деталей, стопорных колец и штампованных деталей 17-4
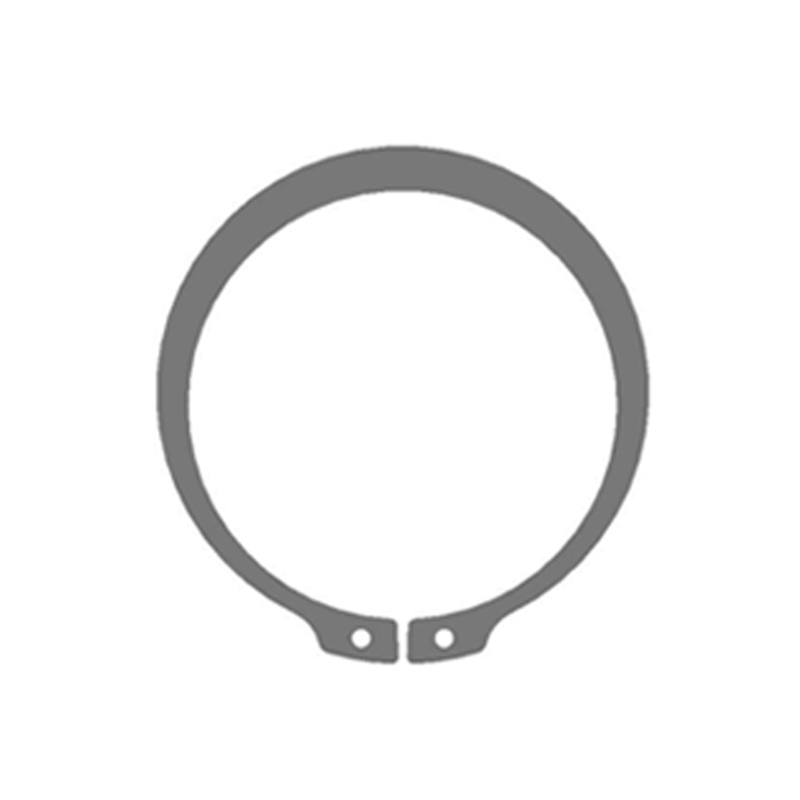
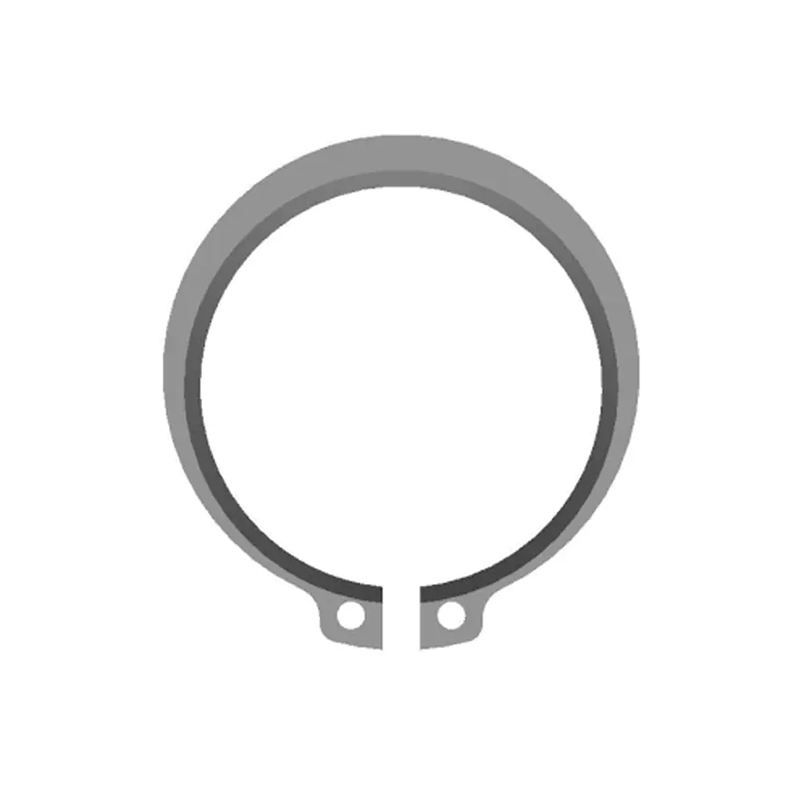
Стопорные кольца и штампованные шайбы концентрируют нагрузку на очень мелкие участки, что меняет логику спецификации. На внешнем стопорном кольце основание выступа, контактная поверхность канавки и коническая часть воспринимают осевую нагрузку, а при текучести 1310 МПа острый внутренний угол становится источником трещин. Укажите радиусы корня, излом кромки и ориентацию заусенцев, чтобы заусенцы оставались на поверхности, не подвергающейся нагрузке.
 DIN 471 Наружные стопорные кольца для валов Кольца вала DIN 471 с данными о размере, материале, покрытии, нагрузке и скорости помогают определить осевое удержание там, где основания выступов несут сосредоточенную нагрузку. Посмотреть продукт →
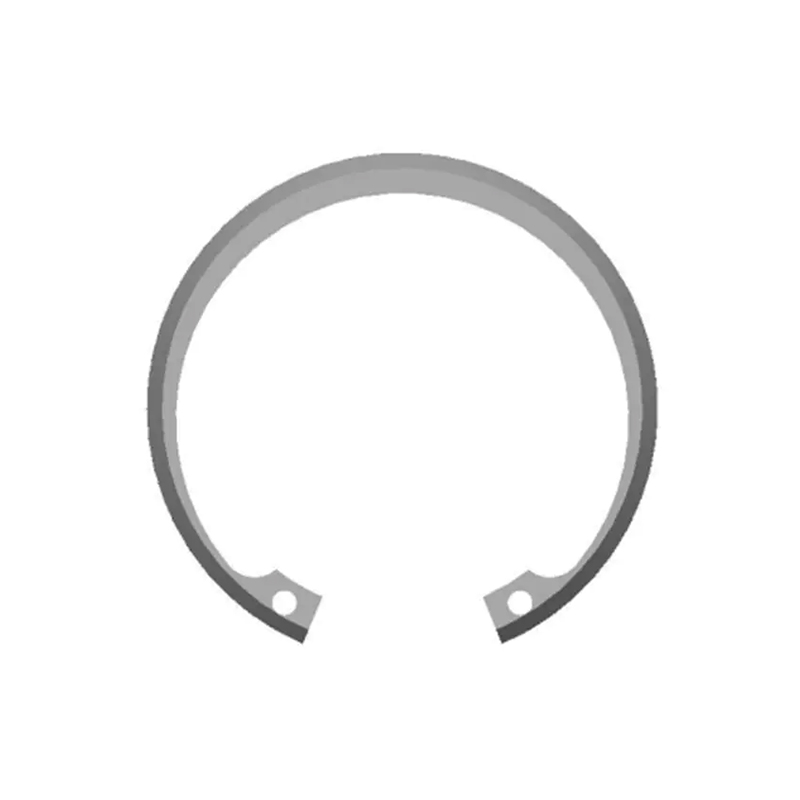
Внутренние кольца в канавке отверстия после установки подвергаются сжатию, поэтому наблюдаемый вид разрушения смещается в сторону сдвига канавки, усталости кольца или постоянной деформации, а не растрескивания выступов. Это одна из причин, по которой при удержании со стороны отверстия часто встречаются условия переизбытка: немного меньший предел текучести при большем удлинении гораздо лучше переносит установочные нагрузки и вибрацию, чем кольцо пикового возраста, которому некуда деваться, когда оно чрезмерно расширено.
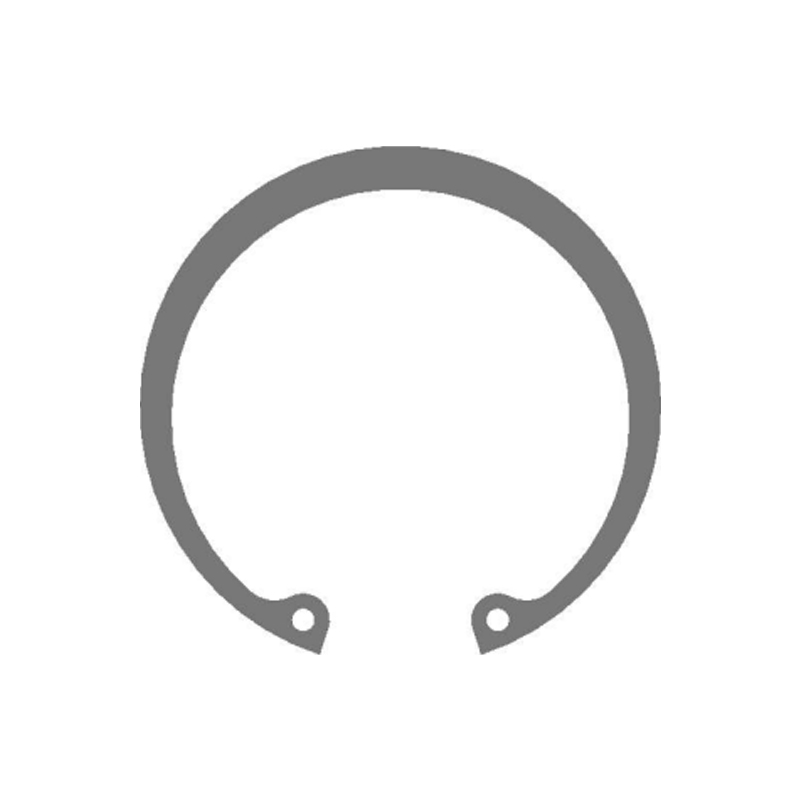 DIN 472 Внутренние стопорные кольца для фиксации отверстия Кольца с внутренним отверстием находятся в сжатом состоянии; Данные о размере, материале, покрытии и нагрузке согласно DIN 472 позволяют выбрать вариант осевой фиксации. Посмотреть продукт →
Штампованные кронштейны, ограничительные клетки и кольца специальной формы снова идут по другому пути. Их формуют в состоянии А, поскольку формовать деталь с твердостью 40 HRC нецелесообразно, и после формовки подвергают старению. Отдача в мягком состоянии предсказуема; в состаренном состоянии это не так, поэтому компенсация инструмента должна основываться на отожженной полосе и проверяться на первой состаренной партии. Наш программа индивидуальной штамповки и формовки построен вокруг этой последовательности: сформировать, состарить, удалить накипь, пассивировать, проверить.
 Коррозионностойкие разъемные стопорные кольца специальной формы Специальные коррозионностойкие разрезные кольца из нержавеющей стали или никелевых сплавов для фиксации вала или отверстия; проверить твердость готовой детали и отслеживаемость партии. Посмотреть продукт →
Две детали покупки стоят больше, чем любая цифра силы. Во-первых, настаивайте на отслеживании партии партии по номеру партии старения, поскольку смешанную партию невозможно разобрать после сборки. Во-вторых, укажите твердость готовой детали, а не только испытательного стержня: твердость является самым дешевым показателем того, действительно ли печь для старения выполнила то, что заявлено в сертификате.
Рабочий процесс поиска источников, позволяющий избежать переделок
- Исправьте вариант нагрузки. Осевая нагрузка, амплитуда вибрации, количество циклов, монтажная нагрузка и рабочая температура. Без них выбор условий будет лишь догадкой.
- Выбирайте состояние из окружающей среды, а не из таблицы данных. Сухой и статический оттенок соответствует H900 или H1025; хлориды, промывка или кислая среда - H1150 или H1150M.
- Напишите спецификацию полностью. Марка и номер UNS, состояние и цикл старения, диапазон твердости, стандарт ASTM A564 или A693, качество поверхности, стандарт пассивации, водородная обжиг при нанесении покрытия, маркировка и отслеживаемость.
- Квалифицируйте процесс, а не только образец. Равномерность печи старения, удаление оксидов, частота проверки твердости и выходной контроль включены в аудит наряду с собственное производство и контрольный поток .
- Проверяйте сначала статью и периодически. Химический состав, твердость, микроструктура и, при необходимости, проверка солевым туманом или SCC.
Примечания по техническому обслуживанию и соблюдению требований
- Никогда не перестаривайте и не снимайте стресс с детали 17-4 в полевых условиях. Неконтролируемый переход к неправильной температуре может незаметно лишить предела текучести несколько сотен мегапаскалей, и ничто в детали не изменится.
- Осмотрите канавки на предмет истирания, пятен в щелях и следов на контакте с выступами. Кольцо, получившее постоянную установку, уже потеряло предварительную нагрузку, и его следует заменить, а не переустанавливать.
- Соблюдайте соответствие документации применяемым стандартам: ASTM A564 для прутков и поковок, ASTM A693 для листов, полос и пластин, AMS 5643 для аэрокосмической отрасли, EN 10088-3, класс 1.4542 для европейских работ, с сертификатом EN 10204 3.1 в качестве базового уровня.
- В случае эксплуатации в кислых средах перед ценой подтвердите состояние перестаривания и предел твердости, а также держите требования NACE MR0175/ISO 15156 видимыми на чертеже, а не скрытыми в приложении к спецификациям.
- Планирую оксид. Выдержка на воздухе приводит к появлению теплового оттенка, который необходимо удалить; Если на чертеже указано пассивирование, но процесс травления отсутствует, коррозионные характеристики в полевых условиях не будут соответствовать квалификационным испытаниям.
Никакой выбор материала не выдержит слабого контроля процесса. 17-4 награждает поставщика, который рассматривает старение как металлургическую операцию, с записанным циклом, проверкой твердости каждой партии и последующим этапом чистого удаления окалины. Если вы правильно подберете эти три, этот сплав обеспечит сочетание прочности, ударной вязкости и коррозионной стойкости, с которым немногие сплавы могут сравниться по цене.